Inyección de Plásticos y Soplado: El Proceso y Aplicaciones
- 2026.10.09
- TONY WEN / FLYING TIGER KJ CO., LTD.
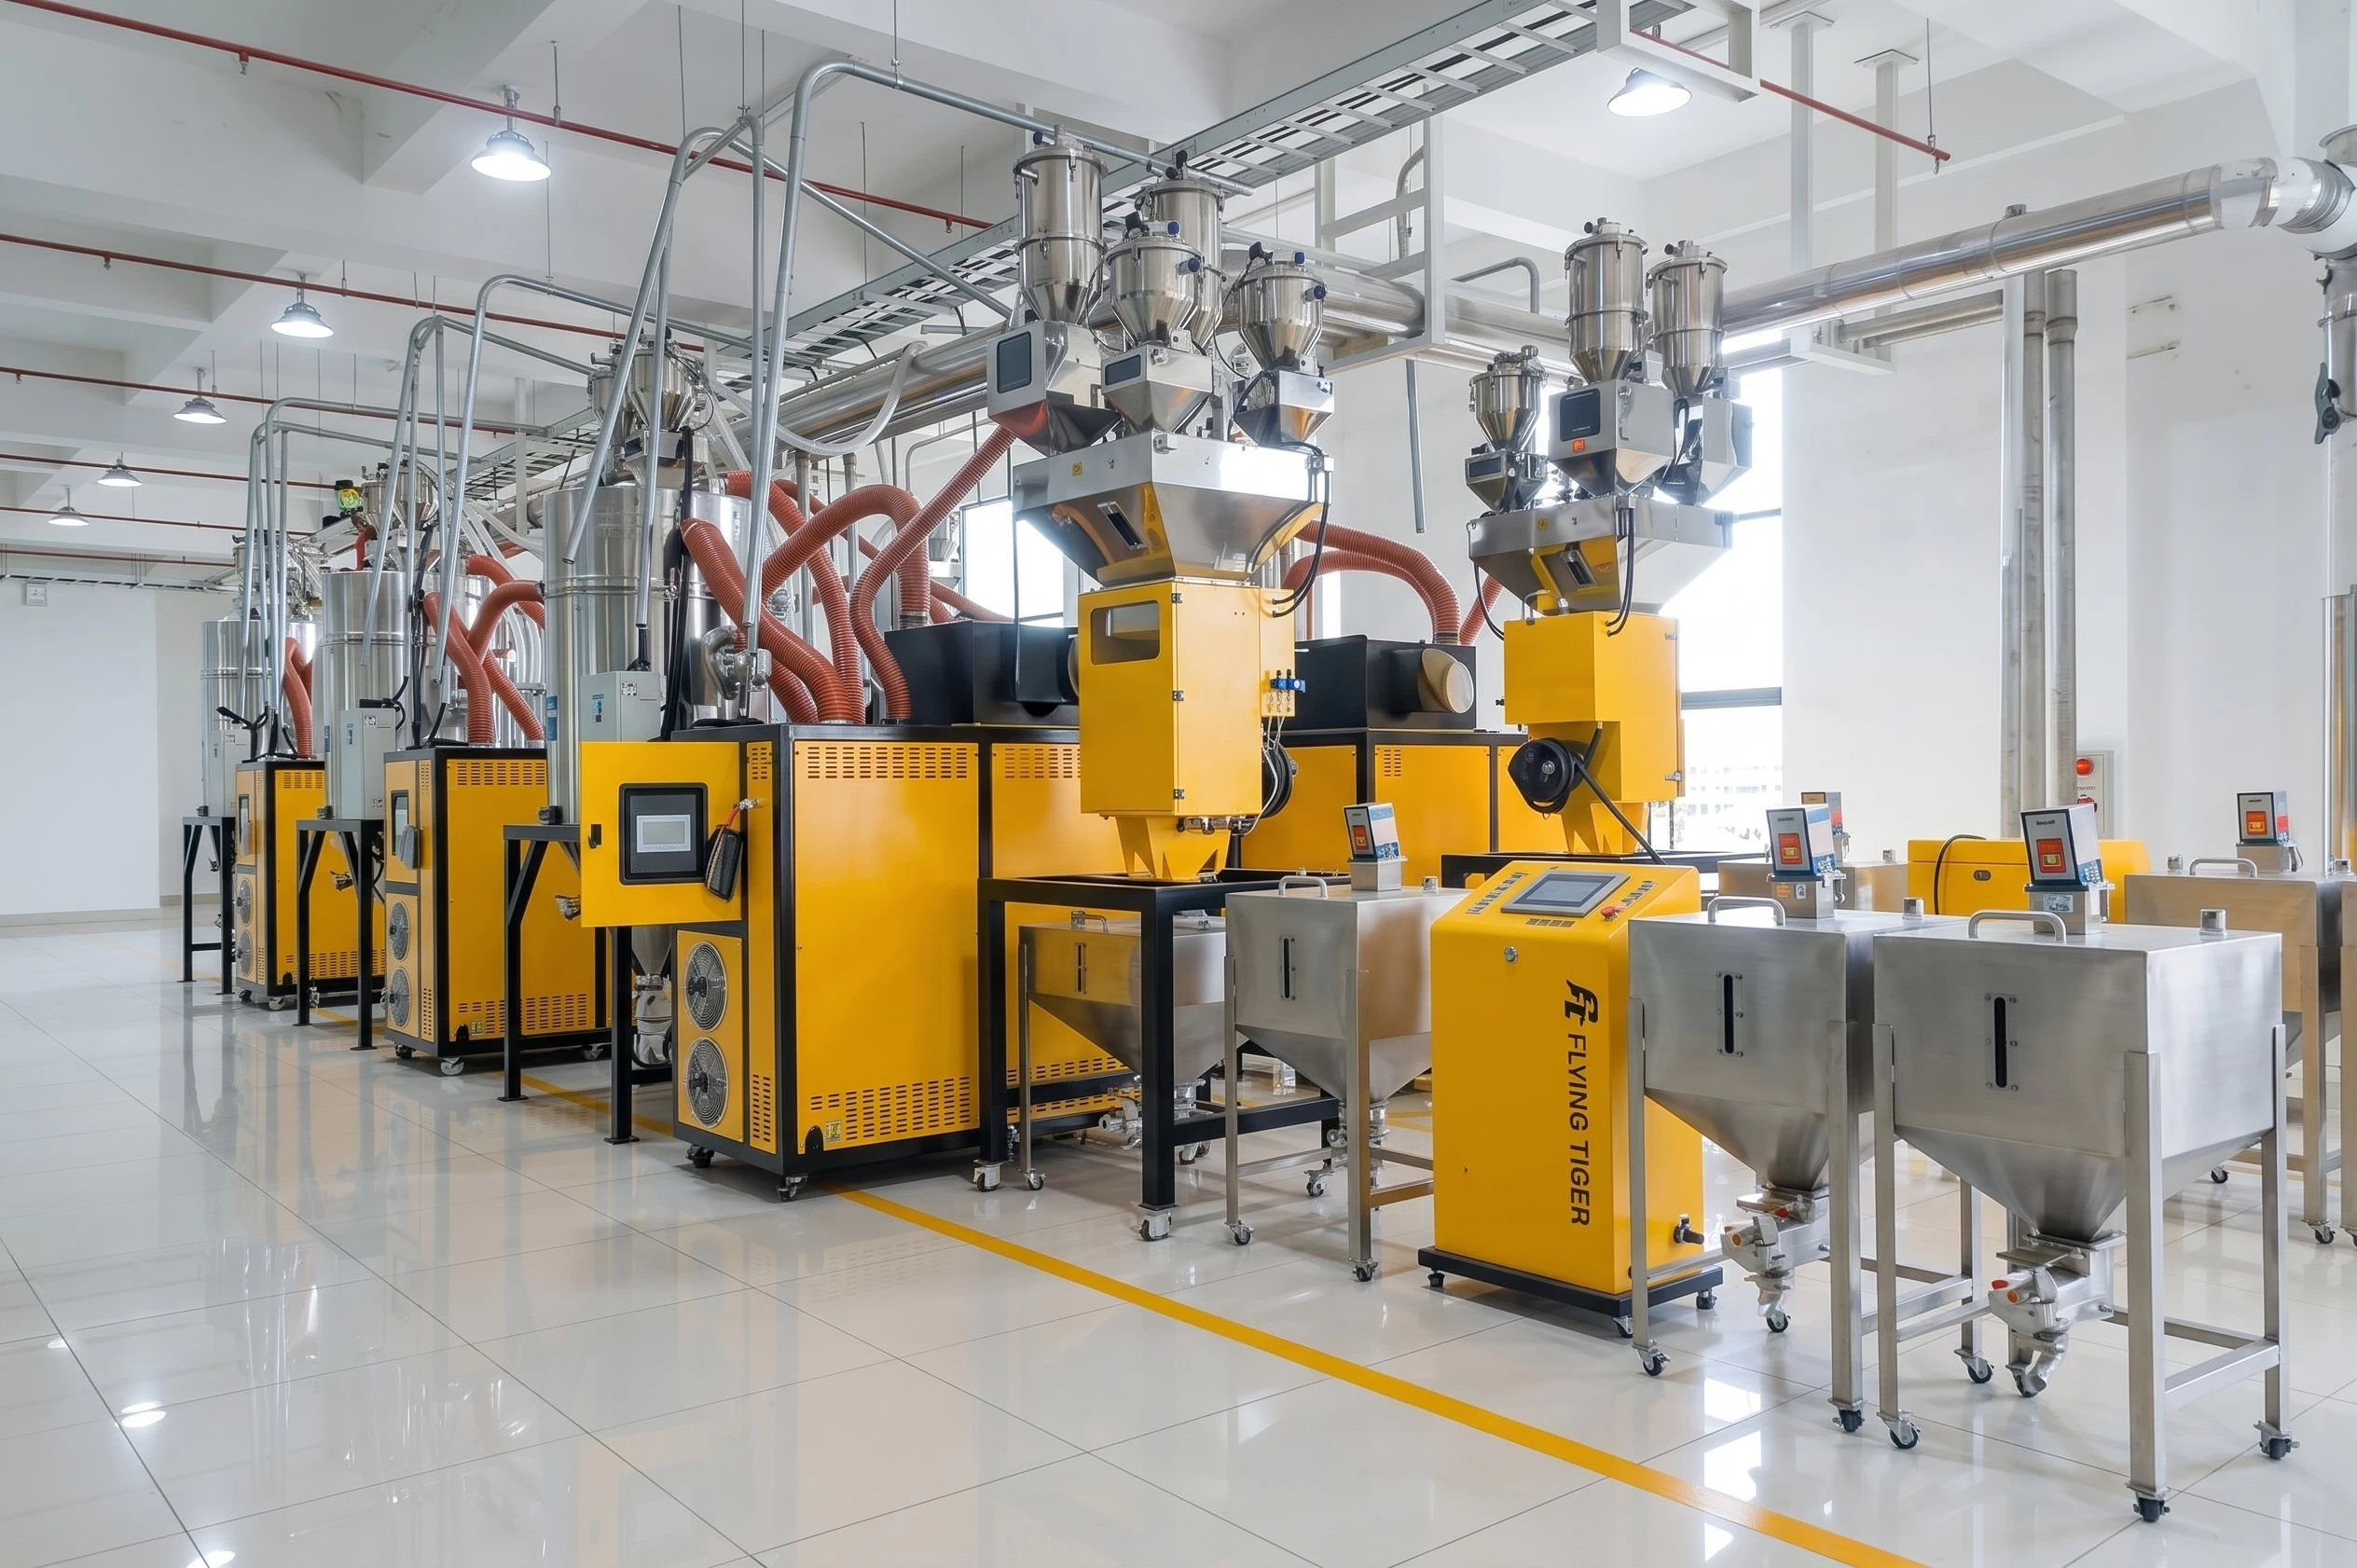
En la fabricación industrial, la estabilidad del proceso influye directamente en la calidad de la pieza, los costes y la eficiencia de la línea. Por eso, conocer el proceso de inyección de plásticos ayuda a tomar mejores decisiones desde el material hasta el control de temperatura.
En esta guía veremos cómo funciona la inyección de plásticos, qué papel cumple la inyección-soplado y qué equipos ayudan a mantener una producción más estable.
¿Qué es la inyección de plásticos y cómo funciona?
La inyección de plásticos es uno de los procesos utilizados para fabricar piezas técnicas en grandes volúmenes. El material se funde, se inyecta a presión dentro de un molde y se enfría hasta obtener la forma requerida.
Este método permite producir piezas precisas y repetibles para sectores como automoción, productos ópticos, embalajes y fabricación de preformas de PET. También se adapta a componentes con distintas formas, tamaños y requisitos técnicos, manteniendo eficiencia y control en líneas industriales de alta demanda.
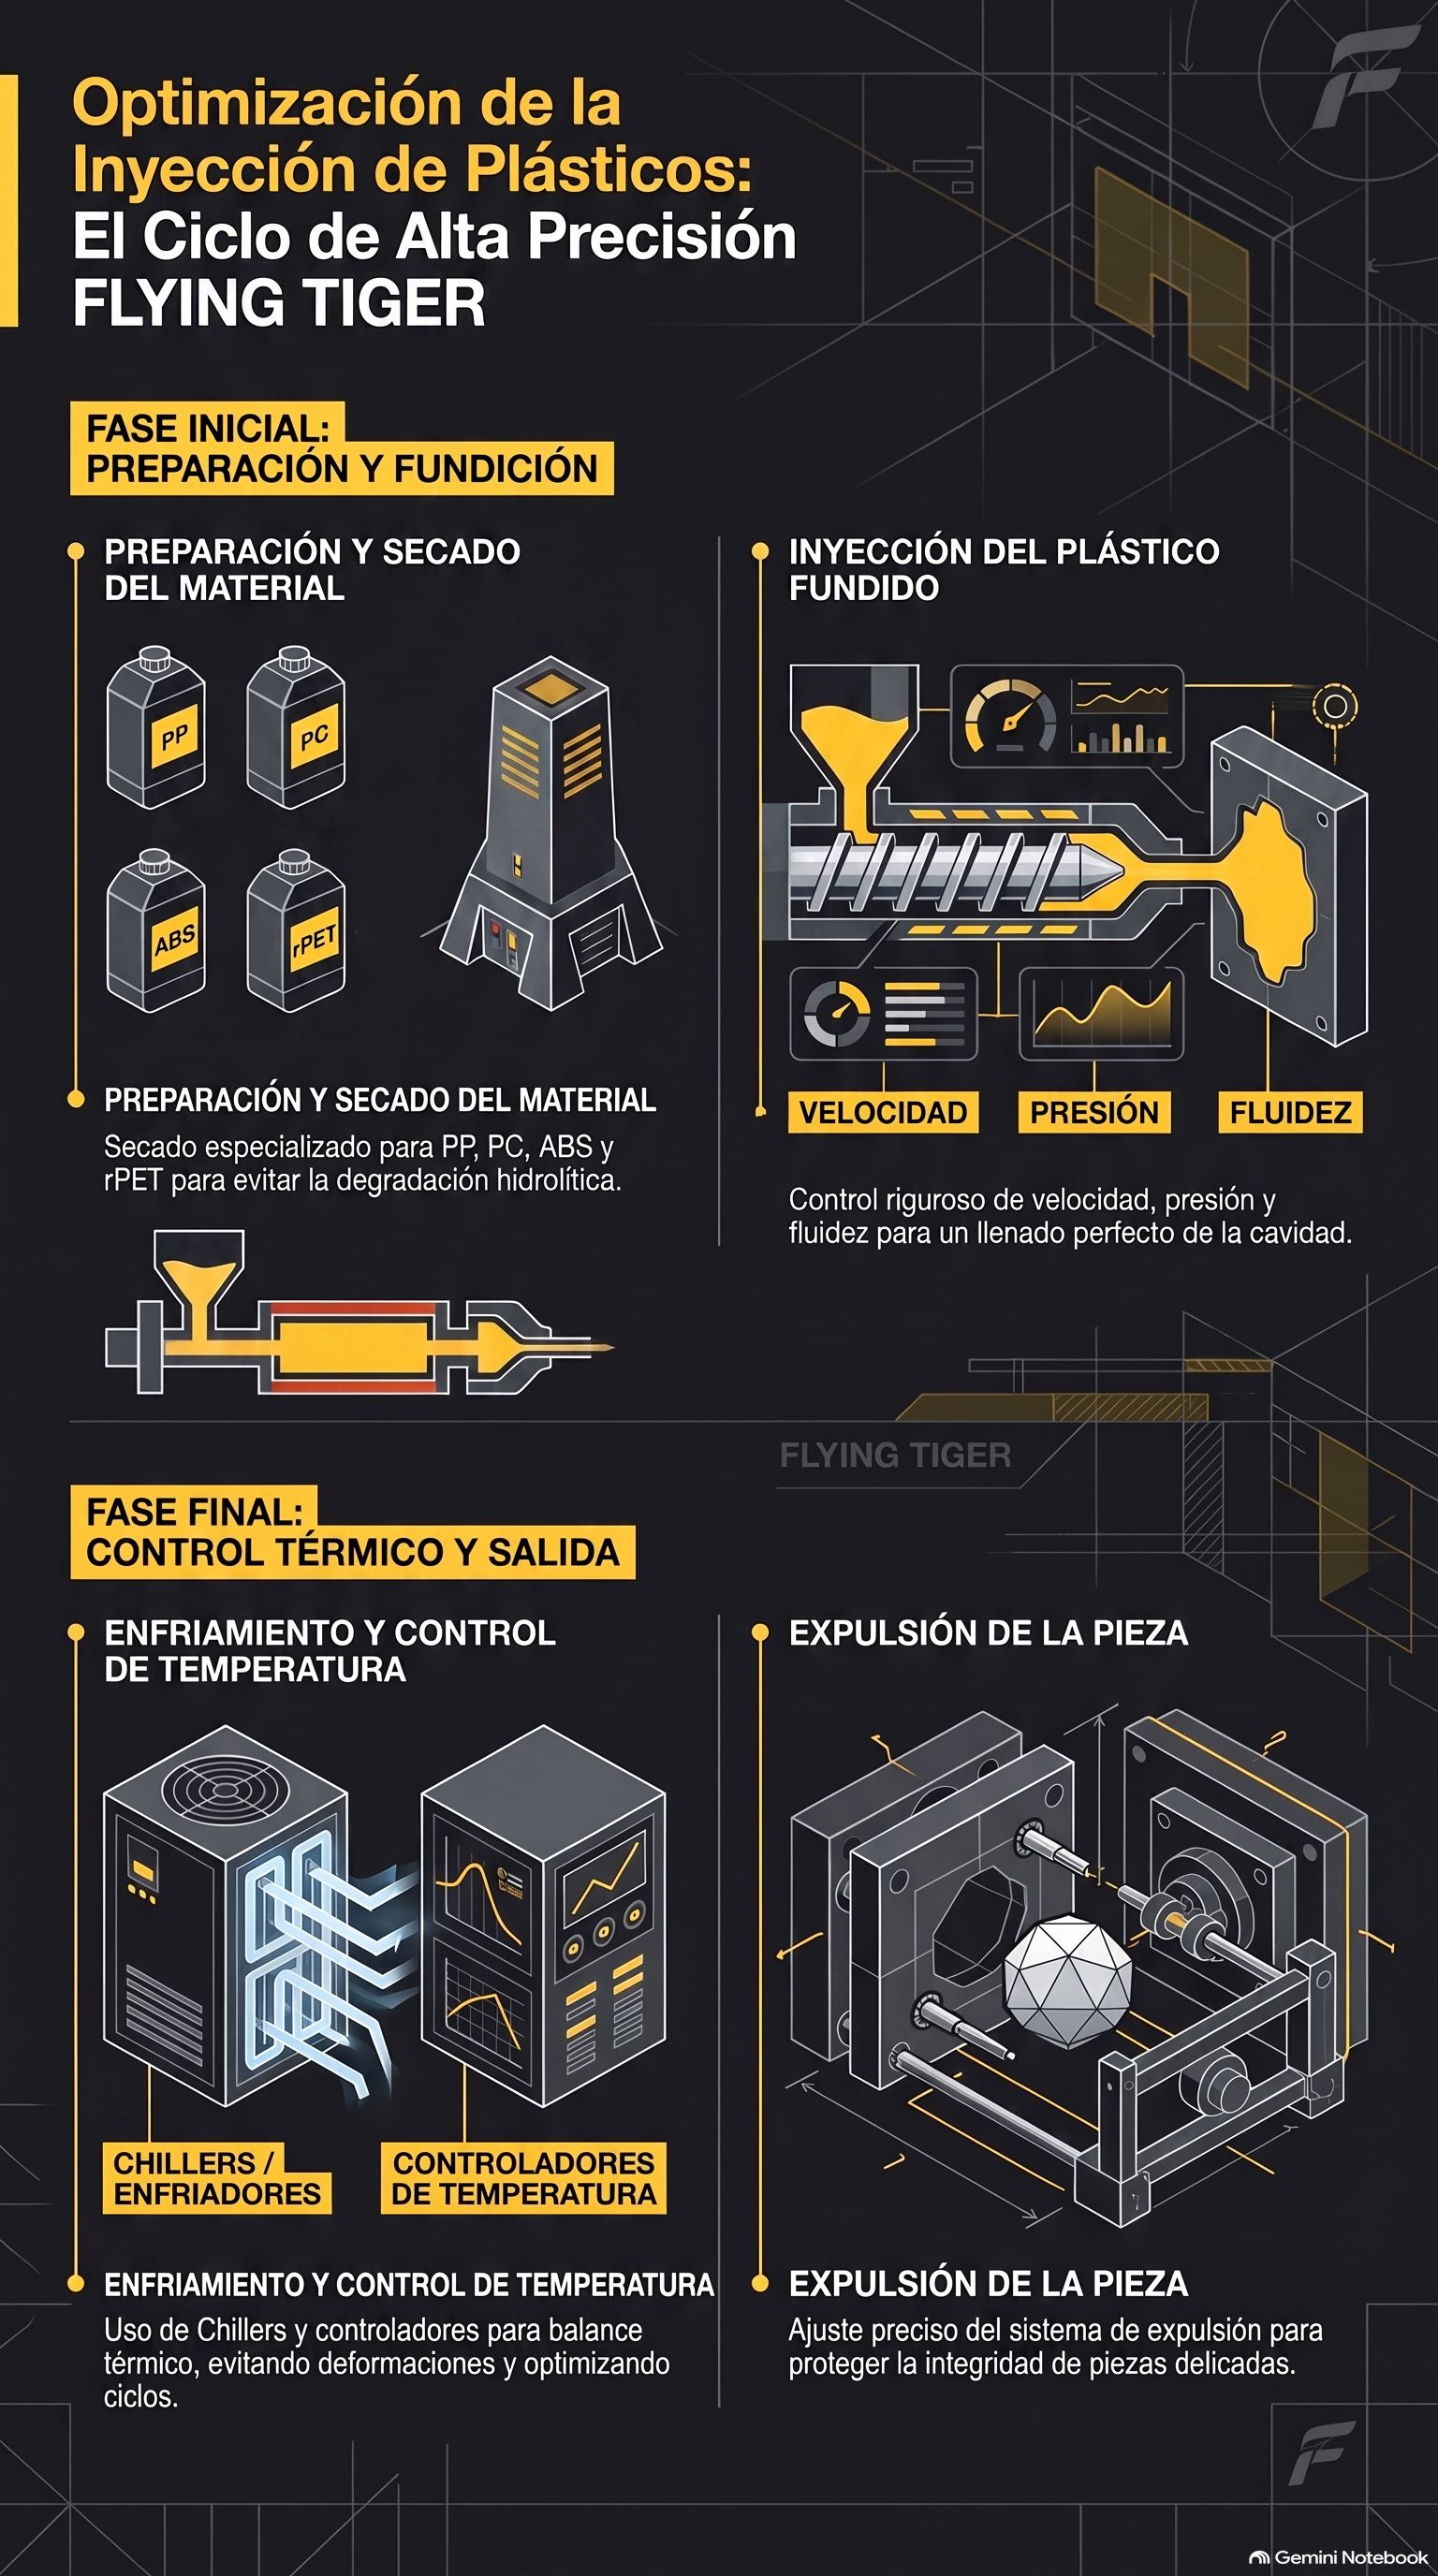
Las 4 Fases Clave en el Proceso de Inyección de Plásticos
En una línea de inyección, desde el secado del material hasta la expulsión final, cualquier variación puede afectar el acabado, la resistencia o la estabilidad dimensional.
Preparación y Secado del Material
Antes de entrar en la máquina, el plástico debe prepararse y secarse correctamente. Un exceso de humedad puede provocar burbujas, marcas superficiales o pérdida de resistencia en la pieza final.
Polipropileno (PP): Opción para la fabricación de componentes industriales y piezas técnicas.
Policarbonato (PC) y ABS: Muy utilizados en productos ópticos, carcasas de electrónica y componentes de semiconductores por su resistencia y exigencia de alta precisión superficial.
PET y PET Reciclado (rPET): Un material clave no solo para la fabricación de preformas, sino también para impulsar la economía circular. El procesamiento de rPET requiere sistemas de secado especializados para evitar la degradación hidrolítica.
Inyección del Plástico Fundido
El material fundido se introduce en el molde bajo presión. La velocidad de inyección, la presión y la fluidez del material influyen directamente en el llenado de la cavidad.
Enfriamiento y Control de Temperatura
Una temperatura estable ayuda a reducir deformaciones, contracciones irregulares y variaciones dimensionales. Equipos como enfriadores y controladores de temperatura del molde permiten mantener condiciones constantes durante el ciclo.
El control preciso de la temperatura del molde no solo evita deformaciones, sino que también optimiza el tiempo de ciclo. Un sistema de enfriamiento eficiente ayuda a mantener el balance térmico ideal, minimizando el estrés residual en la pieza moldeada.
Expulsión de la Pieza
Cuando la pieza alcanza la rigidez necesaria, se expulsa del molde. Una expulsión bien ajustada evita daños, marcas o deformaciones en componentes delicados.
En la práctica, estos equipos funcionan mejor cuando forman parte de una planificación integral de planta, con secado, transporte de material, control térmico y ritmo de producción bien coordinados.
Lectura relacionada: Tipos de intercambiadores de calor: Guía de optimización térmica
¿Qué es la Inyección-Soplado (IBM) y en qué se diferencia?
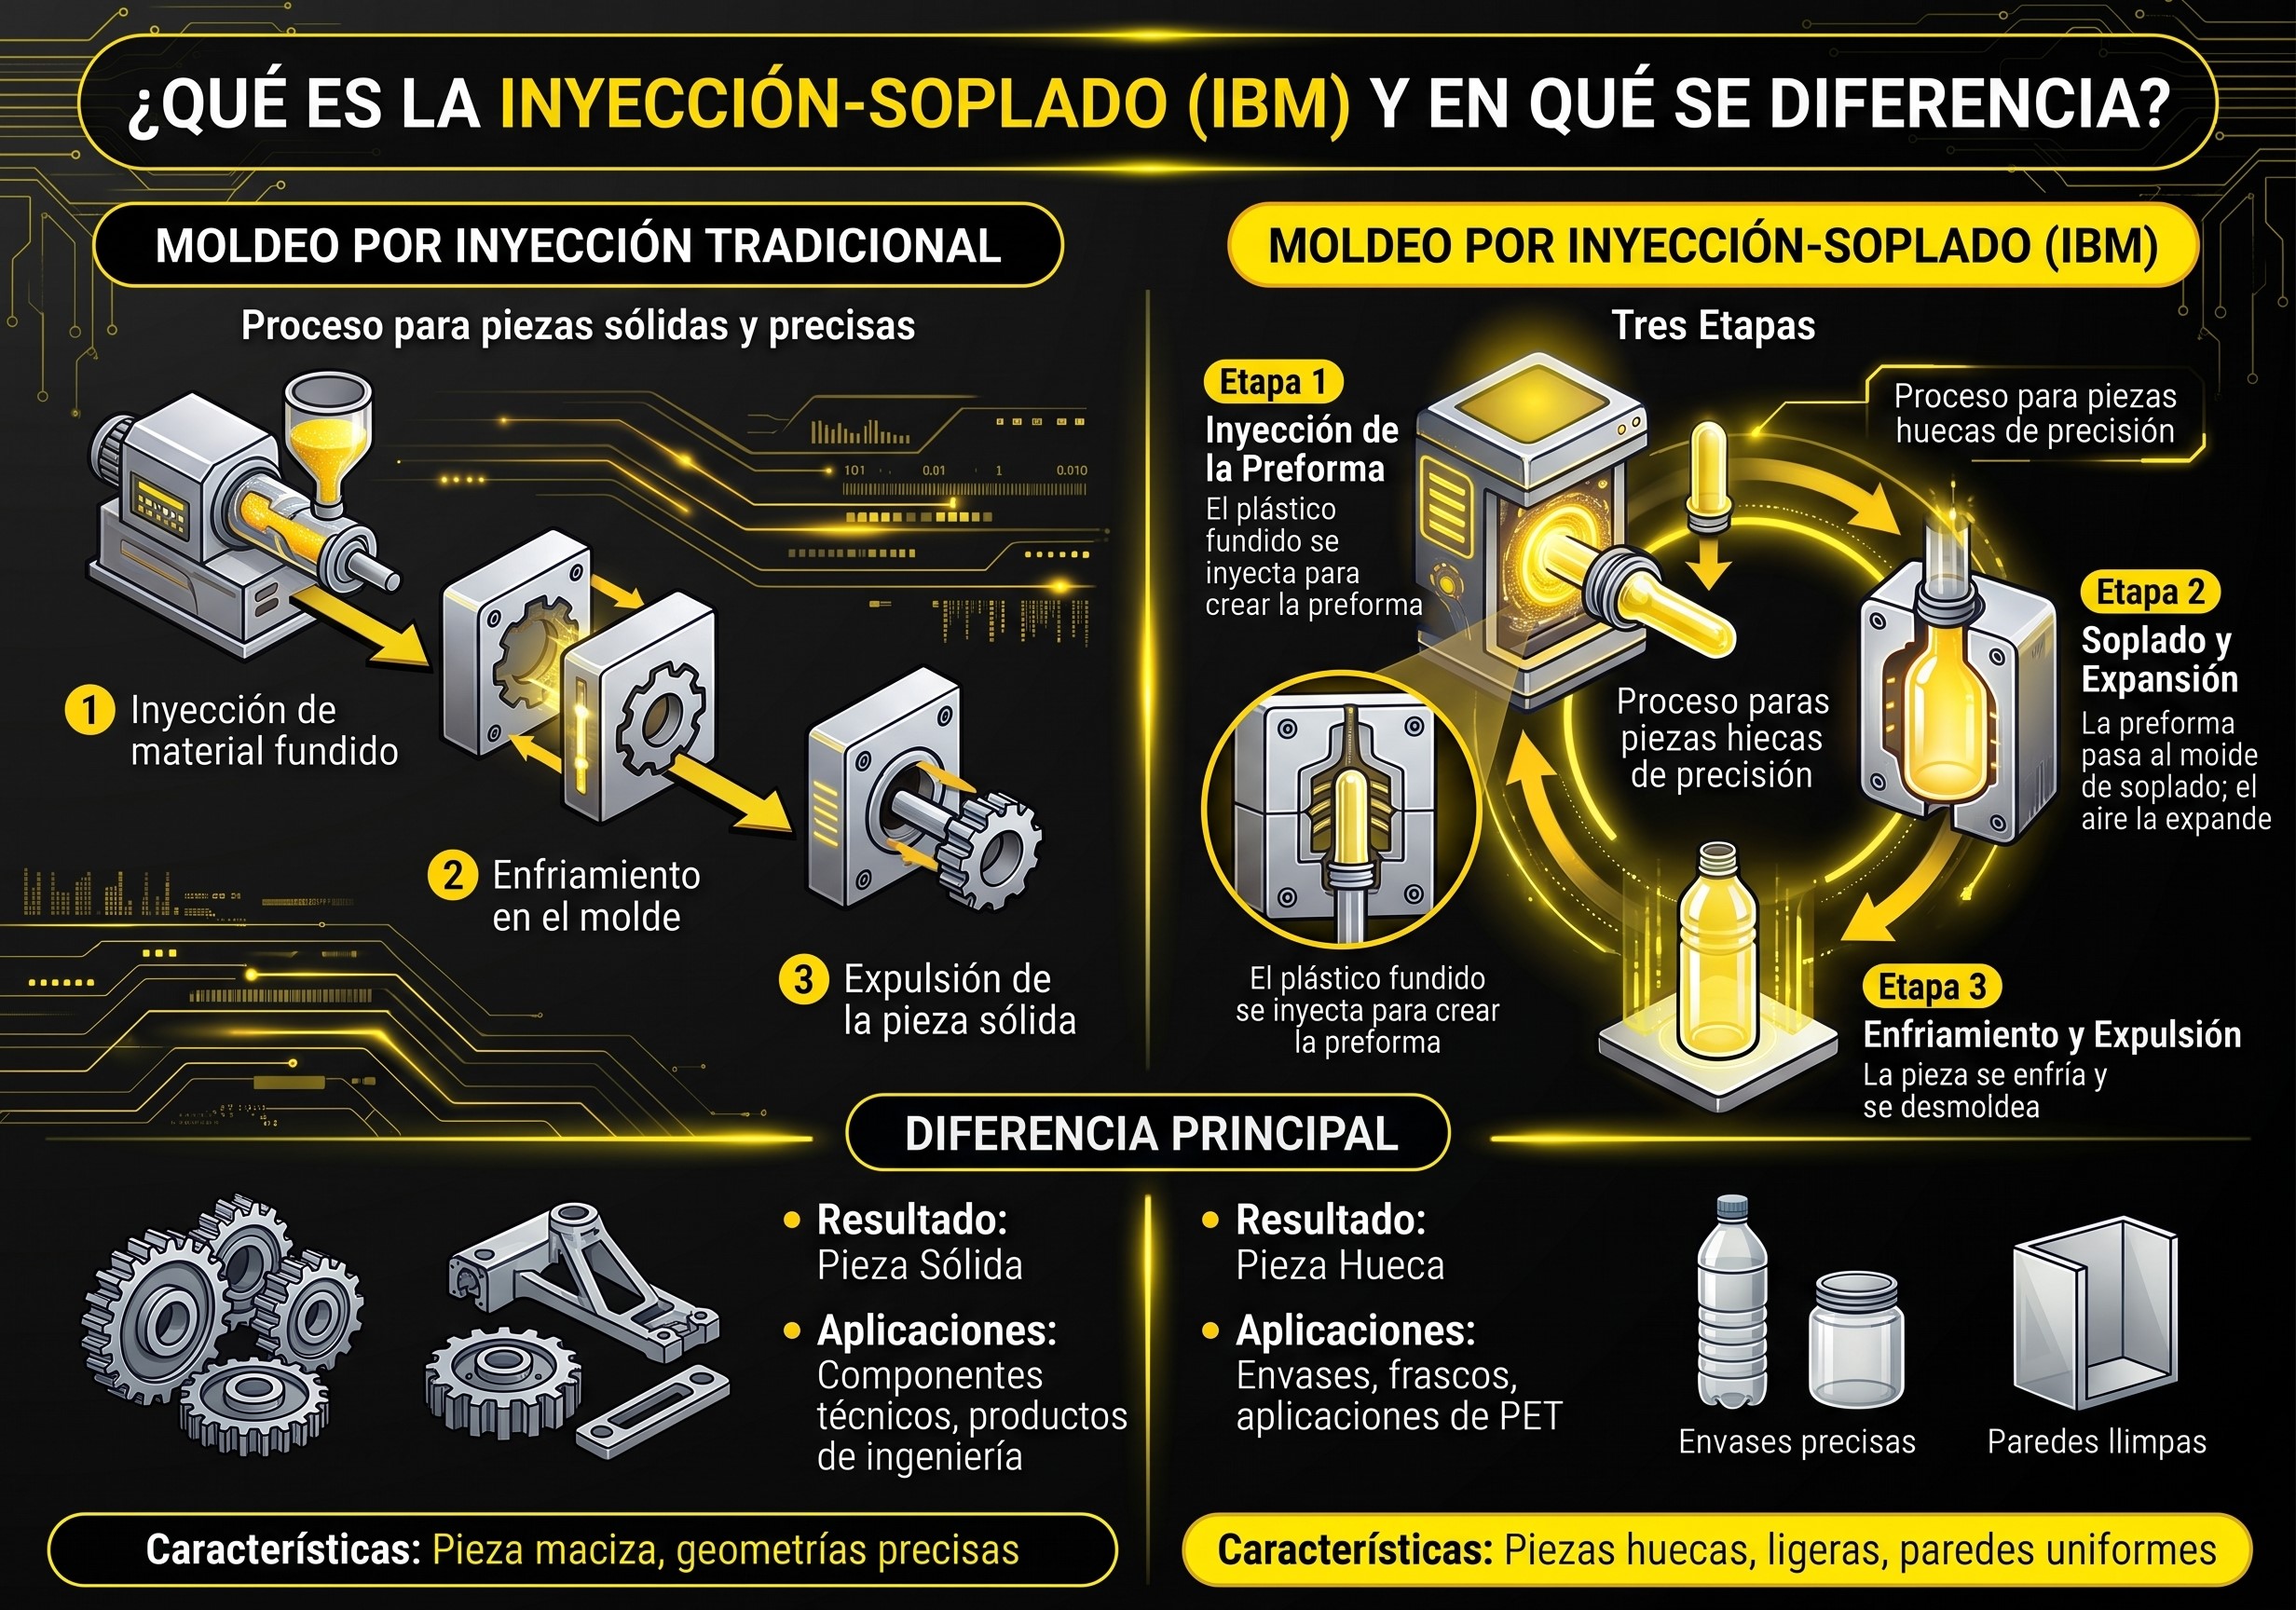
La inyección-soplado, o moldeo por inyección-soplado (IBM), es un proceso utilizado para fabricar piezas huecas con buena precisión dimensional, como envases, frascos y aplicaciones relacionadas con PET.
A diferencia de la inyección tradicional, no busca obtener una pieza maciza directamente del molde, sino formar primero una preforma y después darle volumen mediante aire.
El ciclo se desarrolla en tres etapas. Primero, el plástico fundido se inyecta para crear la preforma. Luego, esta preforma pasa a un molde de soplado, donde el aire la expande hasta alcanzar la forma final. Finalmente, la pieza se enfría y se desmoldea.
La diferencia principal está en el tipo de pieza que se obtiene. El moldeo por inyección tradicional se utiliza para piezas sólidas, componentes técnicos o productos con geometrías precisas; la inyección-soplado se aplica cuando se necesitan piezas huecas, ligeras y con paredes uniformes.
| Característica | Moldeo por Inyección | Inyección-Soplado (IBM) |
|---|---|---|
| Objetivo del proceso | Fabricar piezas macizas y sólidas | Fabricar piezas huecas y ligeras |
| Fases del ciclo | 1 etapa (inyección directa al molde) | 2 etapas (preforma + soplado con aire) |
| Materiales comunes | PP, PC, ABS, Nylon | PET, PEAD, PP |
| Ejemplos de aplicación | Carcasas, engranajes, componentes técnicos | Frascos médicos, botellas, envases cosméticos |
Eleve la Calidad de su Inyección de Plásticos con Flying Tiger KJ
Tanto en el moldeo por inyección como en la inyección-soplado, la calidad de la pieza final depende de la estabilidad de los equipos auxiliares.
Con décadas de experiencia, Flying Tiger KJ no solo suministra maquinaria, sino que se destaca en el mercado por su alta capacidad de personalización y la integración de equipos individuales en sistemas completos, adaptándose exactamente a las condiciones de su planta.
Secado y Cristalización de Alta Eficiencia
Soluciones avanzadas como deshumidificadores de panal, secadores infrarrojos (ideales para la cristalización rápida de PET) y secadores de vacío que acortan drásticamente el tiempo de proceso, promoviendo el ahorro de energía y la sostenibilidad (ESG).
Control de Temperatura Preciso (PID)
Controladores de temperatura de molde de agua a alta temperatura y chillers (enfriadores) con tecnología Inverter, que garantizan un balance térmico perfecto para reducir defectos y acortar los ciclos de producción.
Sistemas Centrales y Dosificación Exacta
Integración de sistemas centrales de alimentación (Central Conveying Systems) y mezcladores gravimétricos (Gravimetric Blenders), que automatizan el transporte, evitan la pérdida de material y permiten un control de datos preciso sobre el uso de la resina.
Los equipos de Flying Tiger KJ son reconocidos por su extrema durabilidad—superando ampliamente el periodo de depreciación estándar de 5 a 7 años—.
Contáctenos hoy mismo para descubrir cómo nuestros equipos auxiliares pueden optimizar su línea de inyección de plásticos y soplado.
Lectura relacionada: Secadores Industriales para Plástico:
4 Tipos y Cómo Elegir el Correcto
Preguntas Frecuentes (FAQ)
Lectura relacionada:
¿Qué es la eficiencia térmica? Guía de optimización en plásticos
Chiller enfriado por aire vs agua: diferencias, ventajas, desventajas


Atrás