प्लास्टिक इंजेक्शन मोल्डिंग और इंजेक्शन-ब्लो मोल्डिंग: प्रक्रिया और अनुप्रयोग
- 2026.10.09
- TONY WEN / FLYING TIGER KJ CO., LTD.
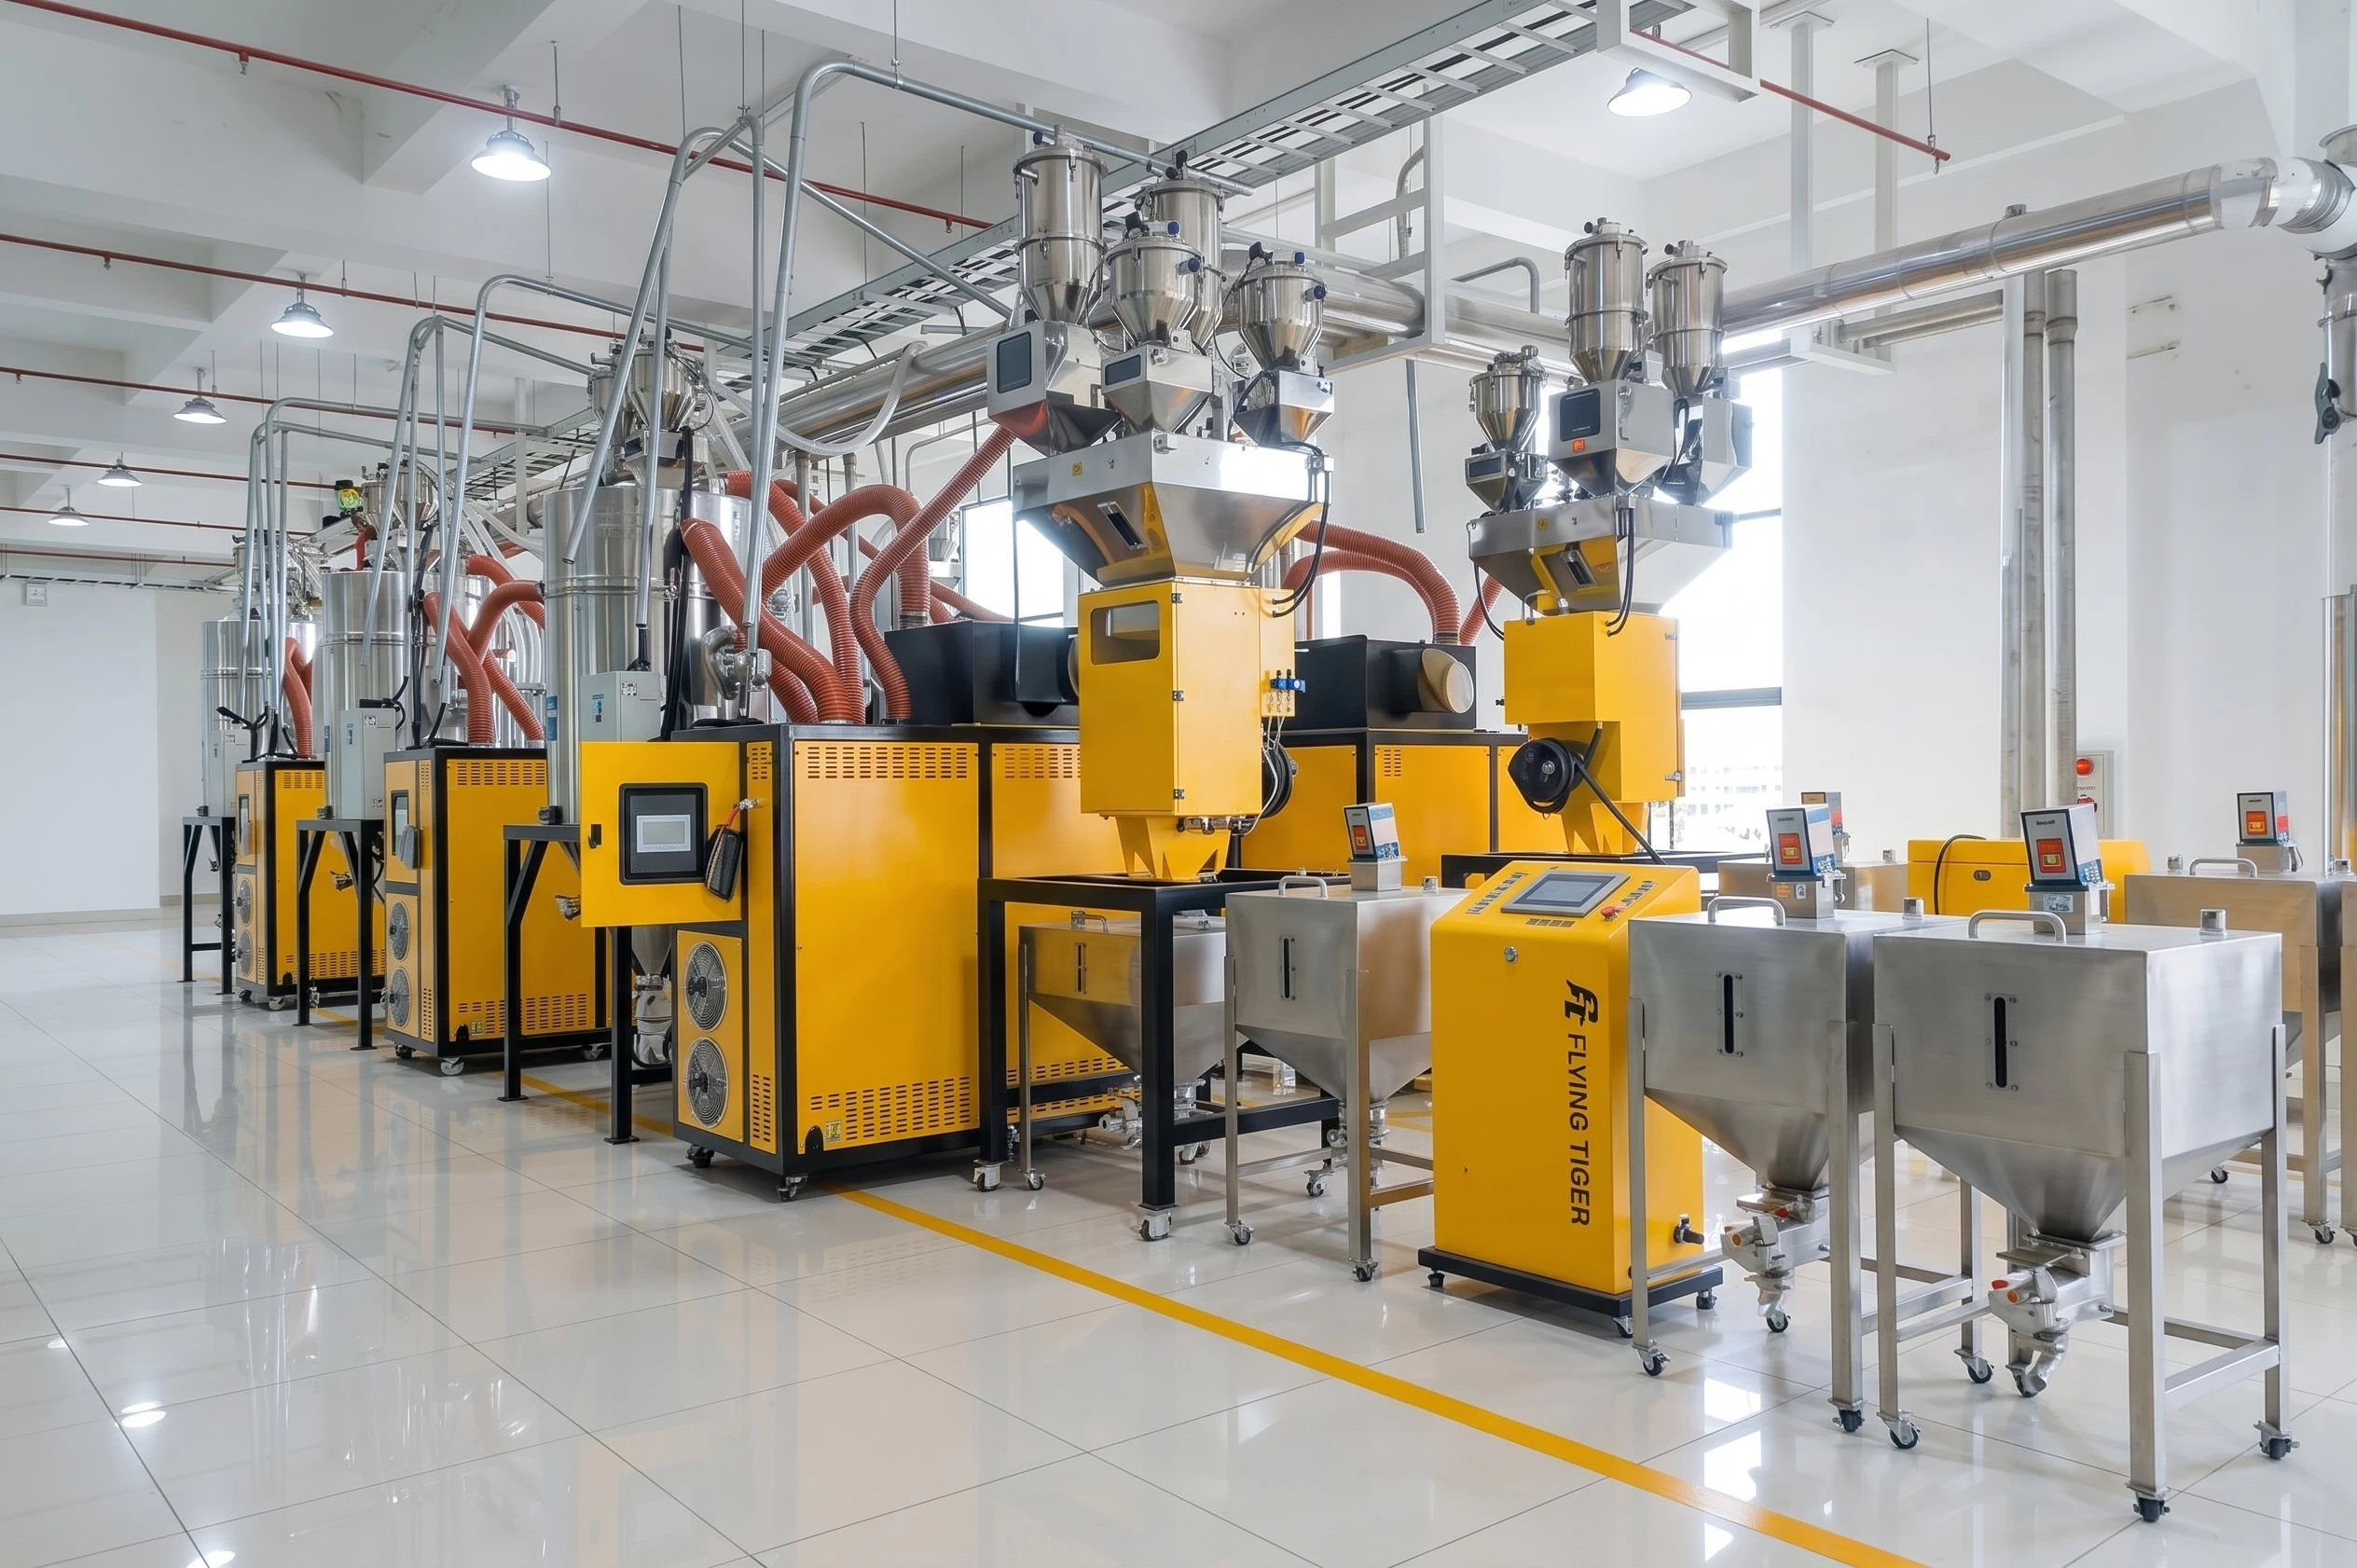
औद्योगिक विनिर्माण में, प्रक्रिया की स्थिरता सीधे पार्ट की गुणवत्ता, लागत, और लाइन दक्षता को प्रभावित करती है। यही कारण है कि प्लास्टिक इंजेक्शन मोल्डिंग प्रक्रिया को समझना आपको सामग्री चयन से लेकर तापमान नियंत्रण तक बेहतर निर्णय लेने में मदद करता है।
इस गाइड में, हम देखेंगे कि प्लास्टिक इंजेक्शन मोल्डिंग कैसे काम करती है, इंजेक्शन-ब्लो मोल्डिंग की क्या भूमिका है, और कौन से उपकरण अधिक स्थिर उत्पादन बनाए रखने में मदद करते हैं।
प्लास्टिक इंजेक्शन मोल्डिंग क्या है और यह कैसे काम करती है?
प्लास्टिक इंजेक्शन मोल्डिंग बड़ी मात्रा में तकनीकी पार्ट्स बनाने के लिए उपयोग की जाने वाली प्रक्रियाओं में से एक है। सामग्री को पिघलाया जाता है, दबाव के तहत मोल्ड में इंजेक्ट किया जाता है, और आवश्यक आकार प्राप्त होने तक ठंडा किया जाता है।
यह विधि ऑटोमोटिव, ऑप्टिकल उत्पादों, पैकेजिंग, और PET प्रीफॉर्म विनिर्माण जैसे क्षेत्रों के लिए सटीक, दोहराए जाने योग्य पार्ट्स के उत्पादन की अनुमति देती है। यह विभिन्न आकार, आकृतियों, और तकनीकी आवश्यकताओं वाले घटकों के अनुकूल भी होती है, जो उच्च-मांग वाली औद्योगिक लाइनों में दक्षता और नियंत्रण बनाए रखती है।
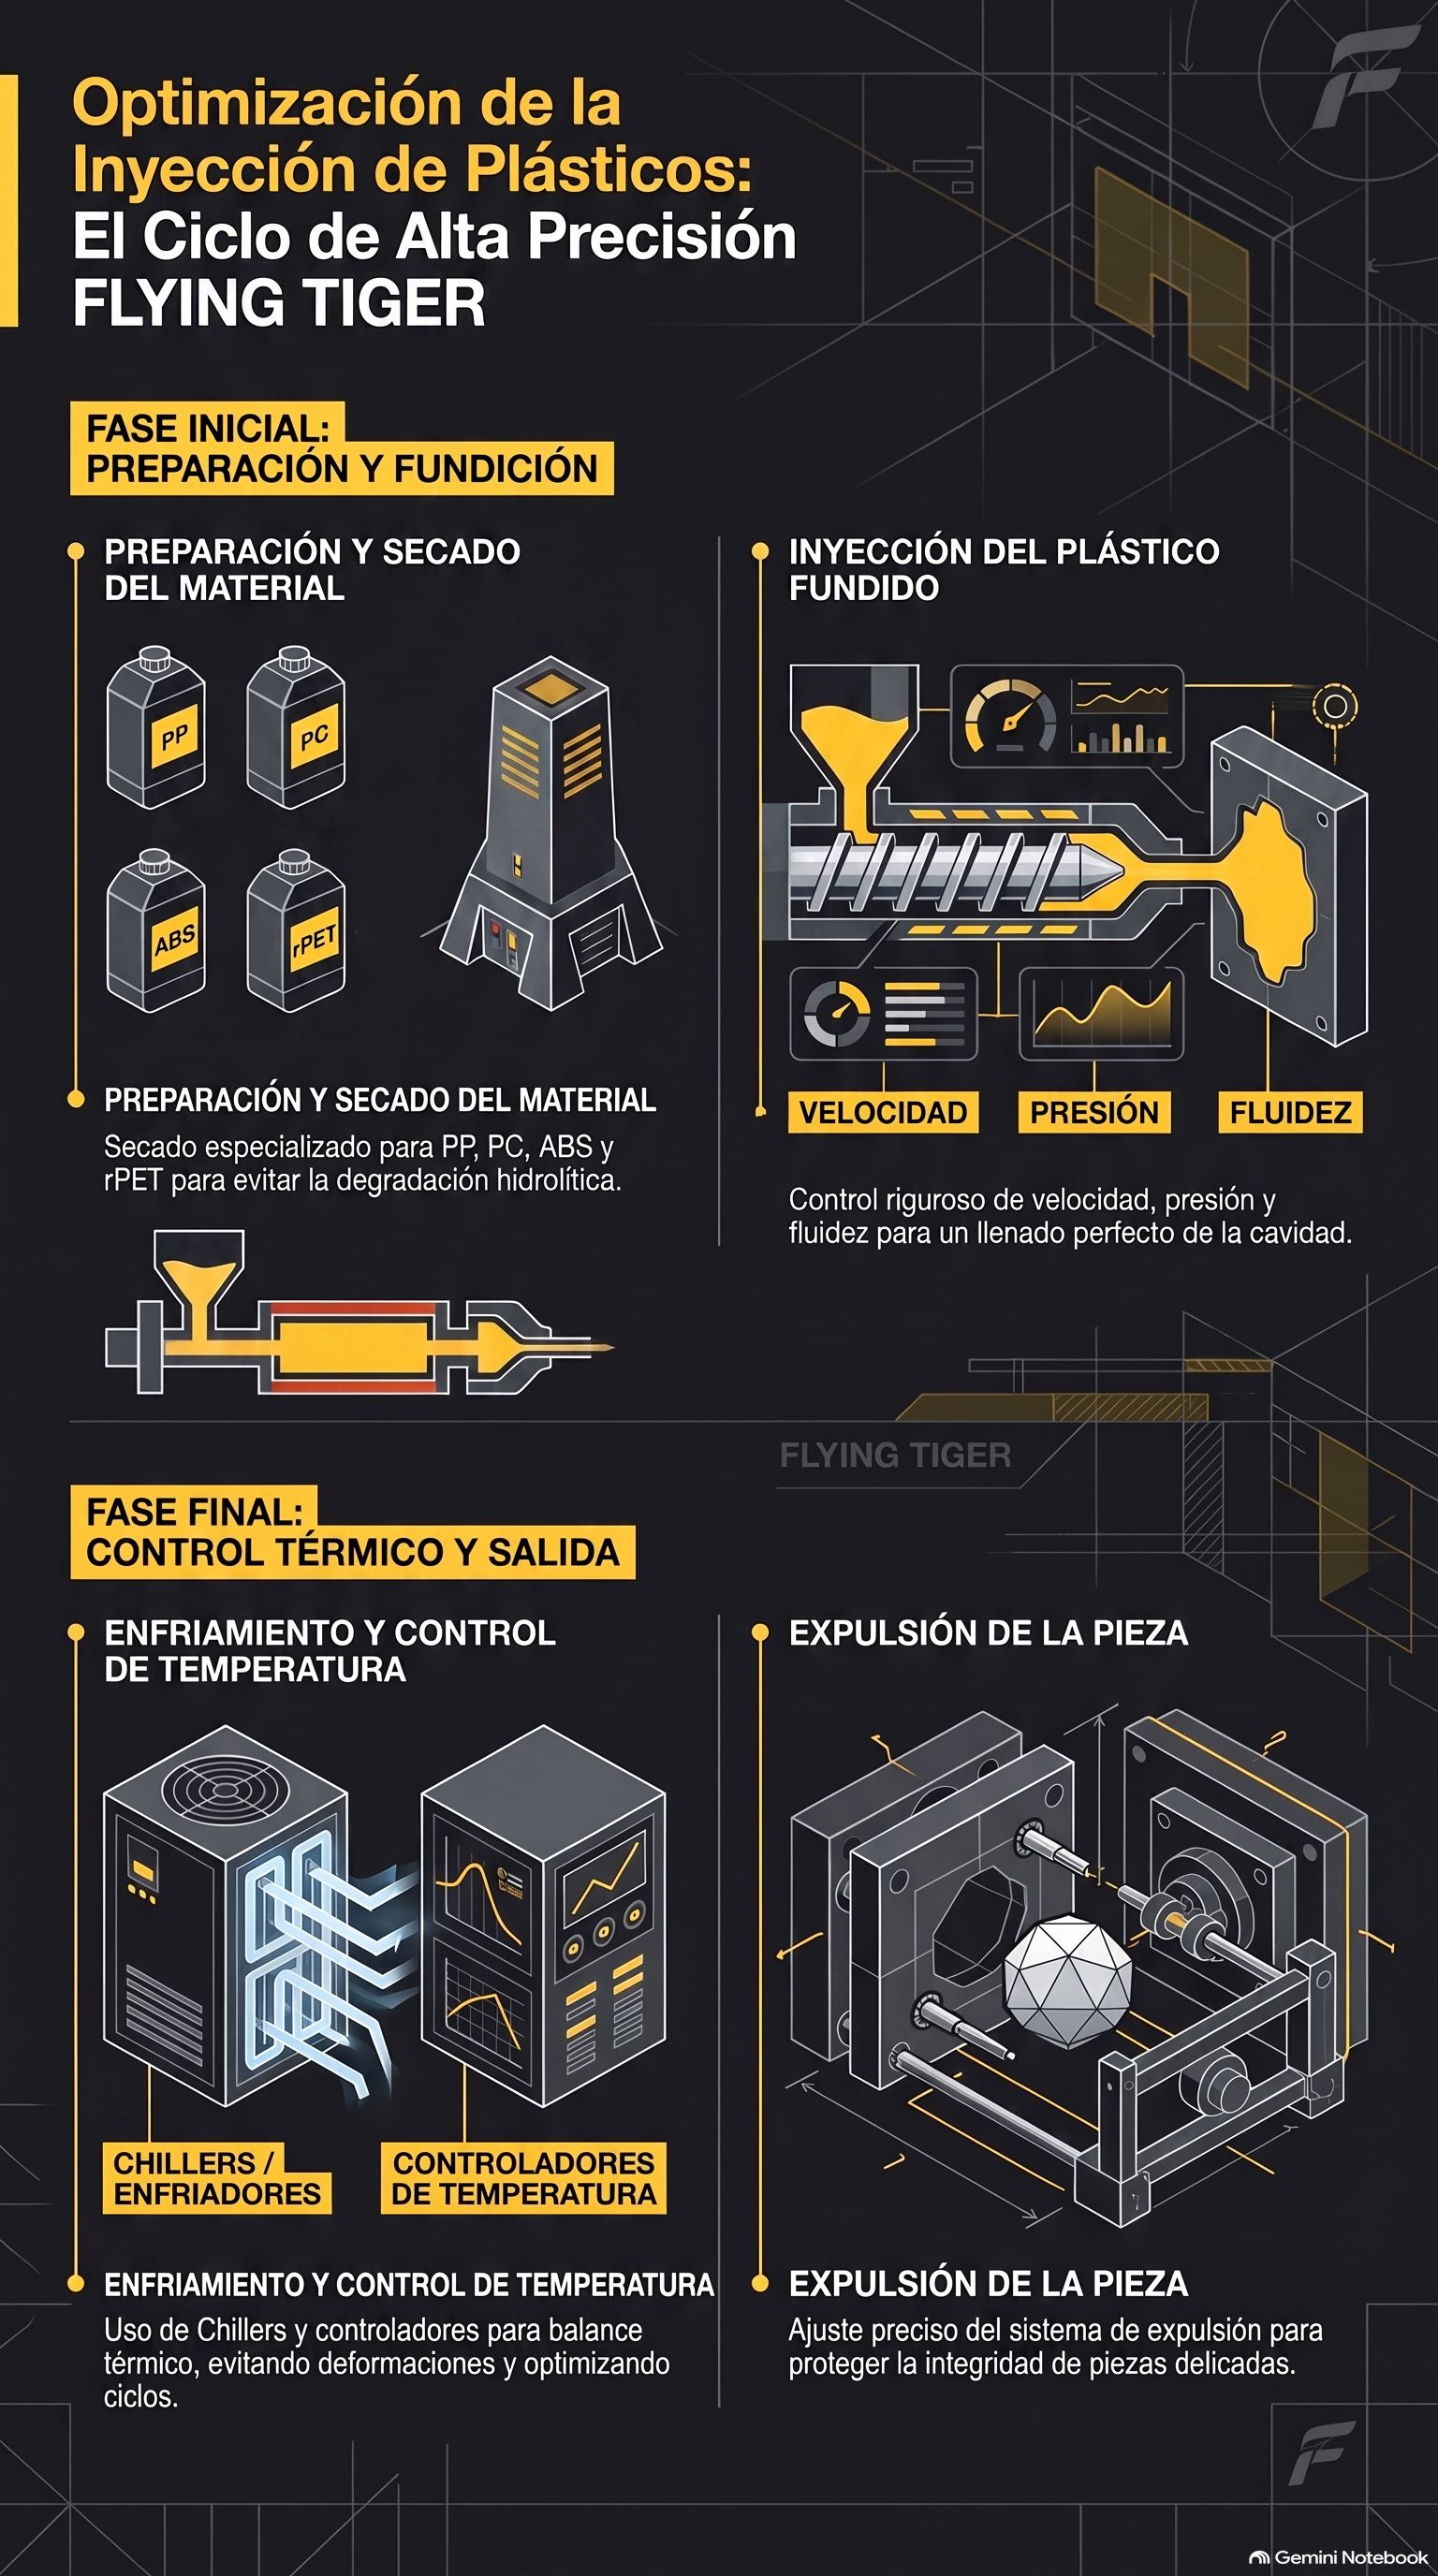
प्लास्टिक इंजेक्शन मोल्डिंग प्रक्रिया के 4 मुख्य चरण
एक इंजेक्शन लाइन में, सामग्री को सुखाने से लेकर अंतिम इजेक्शन तक, कोई भी भिन्नता फिनिश, मजबूती, या आयामी स्थिरता को प्रभावित कर सकती है।
सामग्री तैयारी और सुखाना
मशीन में प्रवेश करने से पहले, प्लास्टिक को उचित रूप से तैयार और सुखाया जाना चाहिए। अत्यधिक नमी अंतिम पार्ट में बुलबुले, सतही निशान, या मजबूती में कमी का कारण बन सकती है।
पॉलीप्रोपाइलीन (PP): औद्योगिक घटकों और तकनीकी पार्ट्स के निर्माण के लिए एक विकल्प।
पॉलीकार्बोनेट (PC) और ABS: उनकी मजबूती और उच्च सतही सटीकता आवश्यकताओं के लिए ऑप्टिकल उत्पादों, इलेक्ट्रॉनिक्स हाउसिंग, और सेमीकंडक्टर घटकों में व्यापक रूप से उपयोग किए जाते हैं।
PET और रीसाइकल्ड PET (rPET): न केवल प्रीफॉर्म निर्माण के लिए बल्कि परिपत्र अर्थव्यवस्था को आगे बढ़ाने के लिए भी एक महत्वपूर्ण सामग्री। rPET प्रोसेसिंग के लिए हाइड्रोलाइटिक क्षरण को रोकने हेतु विशेष सुखाने प्रणालियों की आवश्यकता होती है।
पिघले प्लास्टिक का इंजेक्शन
पिघली हुई सामग्री को दबाव में मोल्ड में डाला जाता है। इंजेक्शन गति, दबाव, और सामग्री की प्रवाहशीलता सीधे कैविटी भरने को प्रभावित करती है।
शीतलन और तापमान नियंत्रण
एक स्थिर तापमान विरूपण, अनियमित सिकुड़न, और आयामी भिन्नताओं को कम करने में मदद करता है। चिलर जैसे उपकरण और मोल्ड तापमान नियंत्रक पूरे चक्र के दौरान सुसंगत स्थितियों को बनाए रखने में मदद करते हैं।
सटीक मोल्ड तापमान नियंत्रण न केवल विरूपण को रोकता है बल्कि चक्र समय को भी अनुकूलित करता है। एक कुशल शीतलन प्रणाली आदर्श थर्मल संतुलन बनाए रखने में मदद करती है, जिससे मोल्डेड पार्ट में अवशिष्ट तनाव को कम से कम किया जाता है।
पार्ट इजेक्शन
जब पार्ट आवश्यक कठोरता तक पहुंच जाता है, तो इसे मोल्ड से बाहर निकाला जाता है। एक अच्छी तरह से समायोजित इजेक्शन प्रक्रिया नाजुक घटकों में क्षति, निशान, या विरूपण को रोकती है।
व्यवहार में, ये उपकरण तब सबसे अच्छा काम करते हैं जब वे एक व्यापक प्लांट योजना का हिस्सा होते हैं, जिसमें सुखाना, सामग्री परिवहन, थर्मल नियंत्रण, और उत्पादन गति अच्छी तरह से समन्वित होती है।
संबंधित पठन: ऊष्मा एक्सचेंजर्स के प्रकार: एक थर्मल अनुकूलन गाइड
इंजेक्शन-ब्लो मोल्डिंग (IBM) क्या है और यह कैसे अलग है?
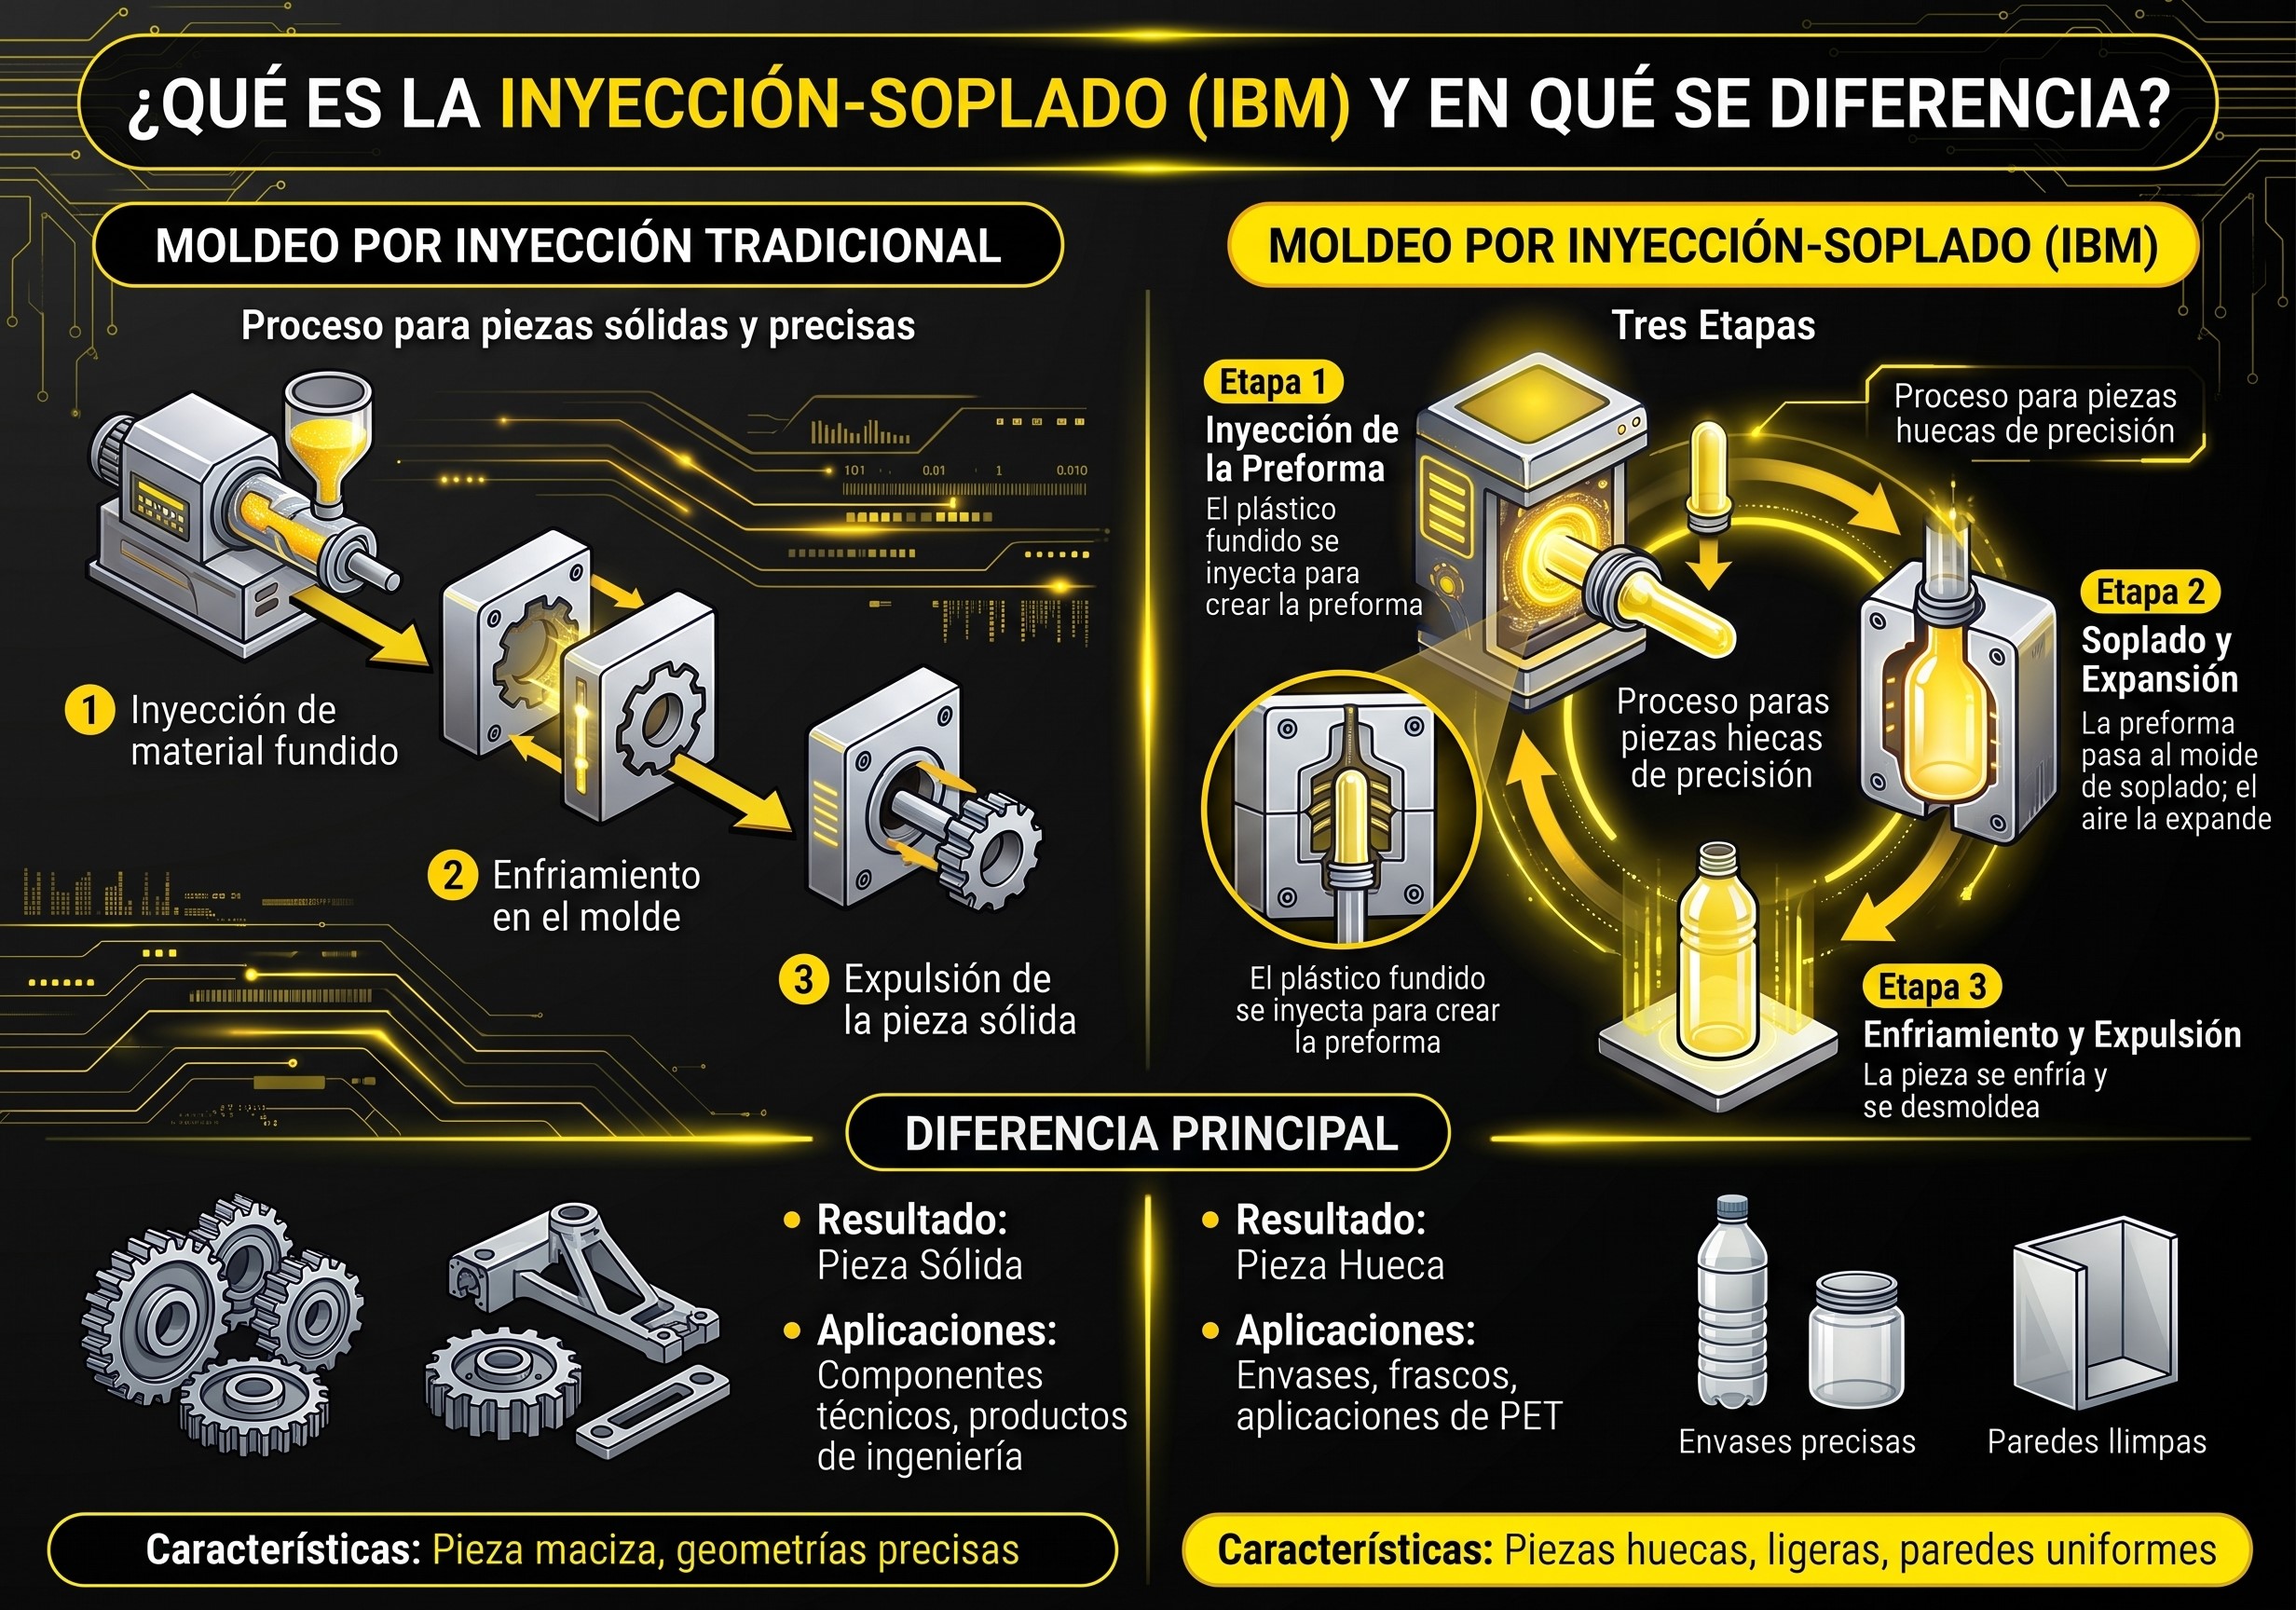
इंजेक्शन-ब्लो मोल्डिंग, या IBM, एक प्रक्रिया है जो अच्छी आयामी सटीकता वाले खोखले पार्ट्स बनाने के लिए उपयोग की जाती है, जैसे कंटेनर, जार, और PET-संबंधित अनुप्रयोग।
पारंपरिक इंजेक्शन मोल्डिंग के विपरीत, इसका लक्ष्य सीधे मोल्ड से एक ठोस पार्ट प्राप्त करना नहीं है, बल्कि पहले एक प्रीफॉर्म बनाना और फिर हवा का उपयोग करके इसे आयतन देना है।
चक्र तीन चरणों में होता है। पहले, प्रीफॉर्म बनाने के लिए पिघला हुआ प्लास्टिक इंजेक्ट किया जाता है। फिर, यह प्रीफॉर्म एक ब्लो मोल्ड में जाता है, जहां हवा इसे तब तक फैलाती है जब तक यह अपने अंतिम आकार तक नहीं पहुंच जाता। अंत में, पार्ट को ठंडा किया जाता है और मोल्ड से मुक्त किया जाता है।
मुख्य अंतर उत्पादित पार्ट के प्रकार में है। पारंपरिक इंजेक्शन मोल्डिंग का उपयोग ठोस पार्ट्स, तकनीकी घटकों, या सटीक ज्यामिति वाले उत्पादों के लिए किया जाता है; इंजेक्शन-ब्लो मोल्डिंग तब लागू होती है जब खोखले, हल्के पार्ट्स की आवश्यकता होती है जिनकी दीवारें एक समान होती हैं।
| विशेषता | इंजेक्शन मोल्डिंग | इंजेक्शन-ब्लो मोल्डिंग (IBM) |
|---|---|---|
| प्रक्रिया का लक्ष्य | ठोस, सघन पार्ट्स बनाना | खोखले, हल्के पार्ट्स बनाना |
| चक्र चरण | 1 चरण (सीधे मोल्ड में इंजेक्शन) | 2 चरण (प्रीफॉर्म + हवा से ब्लो) |
| सामान्य सामग्री | PP, PC, ABS, नायलॉन | PET, HDPE, PP |
| अनुप्रयोग उदाहरण | हाउसिंग, गियर, तकनीकी घटक | मेडिकल वायल, बोतलें, कॉस्मेटिक पैकेजिंग |
Flying Tiger KJ के साथ अपनी प्लास्टिक इंजेक्शन की गुणवत्ता बढ़ाएं
चाहे इंजेक्शन मोल्डिंग हो या इंजेक्शन-ब्लो मोल्डिंग, अंतिम पार्ट की गुणवत्ता सहायक उपकरणों की स्थिरता पर निर्भर करती है।
दशकों के अनुभव के साथ, Flying Tiger KJ न केवल मशीनरी की आपूर्ति करता है, बल्कि अपनी उच्च अनुकूलन क्षमता और व्यक्तिगत इकाइयों को पूर्ण सिस्टम में एकीकृत करने के लिए बाजार में अलग खड़ा है, जो आपके प्लांट की स्थितियों के अनुसार सटीक रूप से अनुकूलित होता है।
उच्च-दक्षता सुखाना और क्रिस्टलाइजेशन
उन्नत समाधान जैसे हनीकॉम्ब डीह्यूमिडिफायर, इन्फ्रारेड ड्रायर (PET के तेज़ क्रिस्टलाइजेशन के लिए आदर्श), और वैक्यूम ड्रायर जो प्रोसेसिंग समय को नाटकीय रूप से कम करते हैं, ऊर्जा बचत और स्थिरता (ESG) को बढ़ावा देते हैं।
सटीक तापमान नियंत्रण (PID)
उच्च-तापमान जल मोल्ड तापमान नियंत्रक और इन्वर्टर तकनीक वाले चिलर, जो दोषों को कम करने और उत्पादन चक्रों को छोटा करने के लिए एक आदर्श थर्मल संतुलन सुनिश्चित करते हैं।
केंद्रीय सिस्टम और सटीक खुराक
केंद्रीय फीडिंग सिस्टम (Central Conveying Systems) और ग्रेविमेट्रिक ब्लेंडर (Gravimetric Blenders) का एकीकरण, जो परिवहन को स्वचालित करता है, सामग्री की हानि को रोकता है, और रेज़िन उपयोग पर सटीक डेटा नियंत्रण को सक्षम बनाता है।
Flying Tiger KJ के उपकरण अपनी अत्यधिक टिकाऊपन के लिए जाने जाते हैं—जो 5 से 7 साल की मानक मूल्यह्रास अवधि से काफी अधिक है।
यह जानने के लिए कि हमारे सहायक उपकरण आपकी प्लास्टिक इंजेक्शन और ब्लो मोल्डिंग लाइन को कैसे अनुकूलित कर सकते हैं, आज ही हमसे संपर्क करें।
संबंधित पठन: प्लास्टिक के लिए औद्योगिक ड्रायर:
4 प्रकार और सही एक कैसे चुनें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
संबंधित पठन:
थर्मल दक्षता क्या है? प्लास्टिक प्रोसेसिंग को अनुकूलित करने की गाइड
चिलर वायु शीतलन बनाम जल शीतलन: अंतर, फायदे और नुकसान


Back