Plastik Enjeksiyon Kalıplama ve Enjeksiyon-Üfleme Kalıplama: Süreç ve Uygulamalar
- 2026.10.09
- TONY WEN / FLYING TIGER KJ CO., LTD.
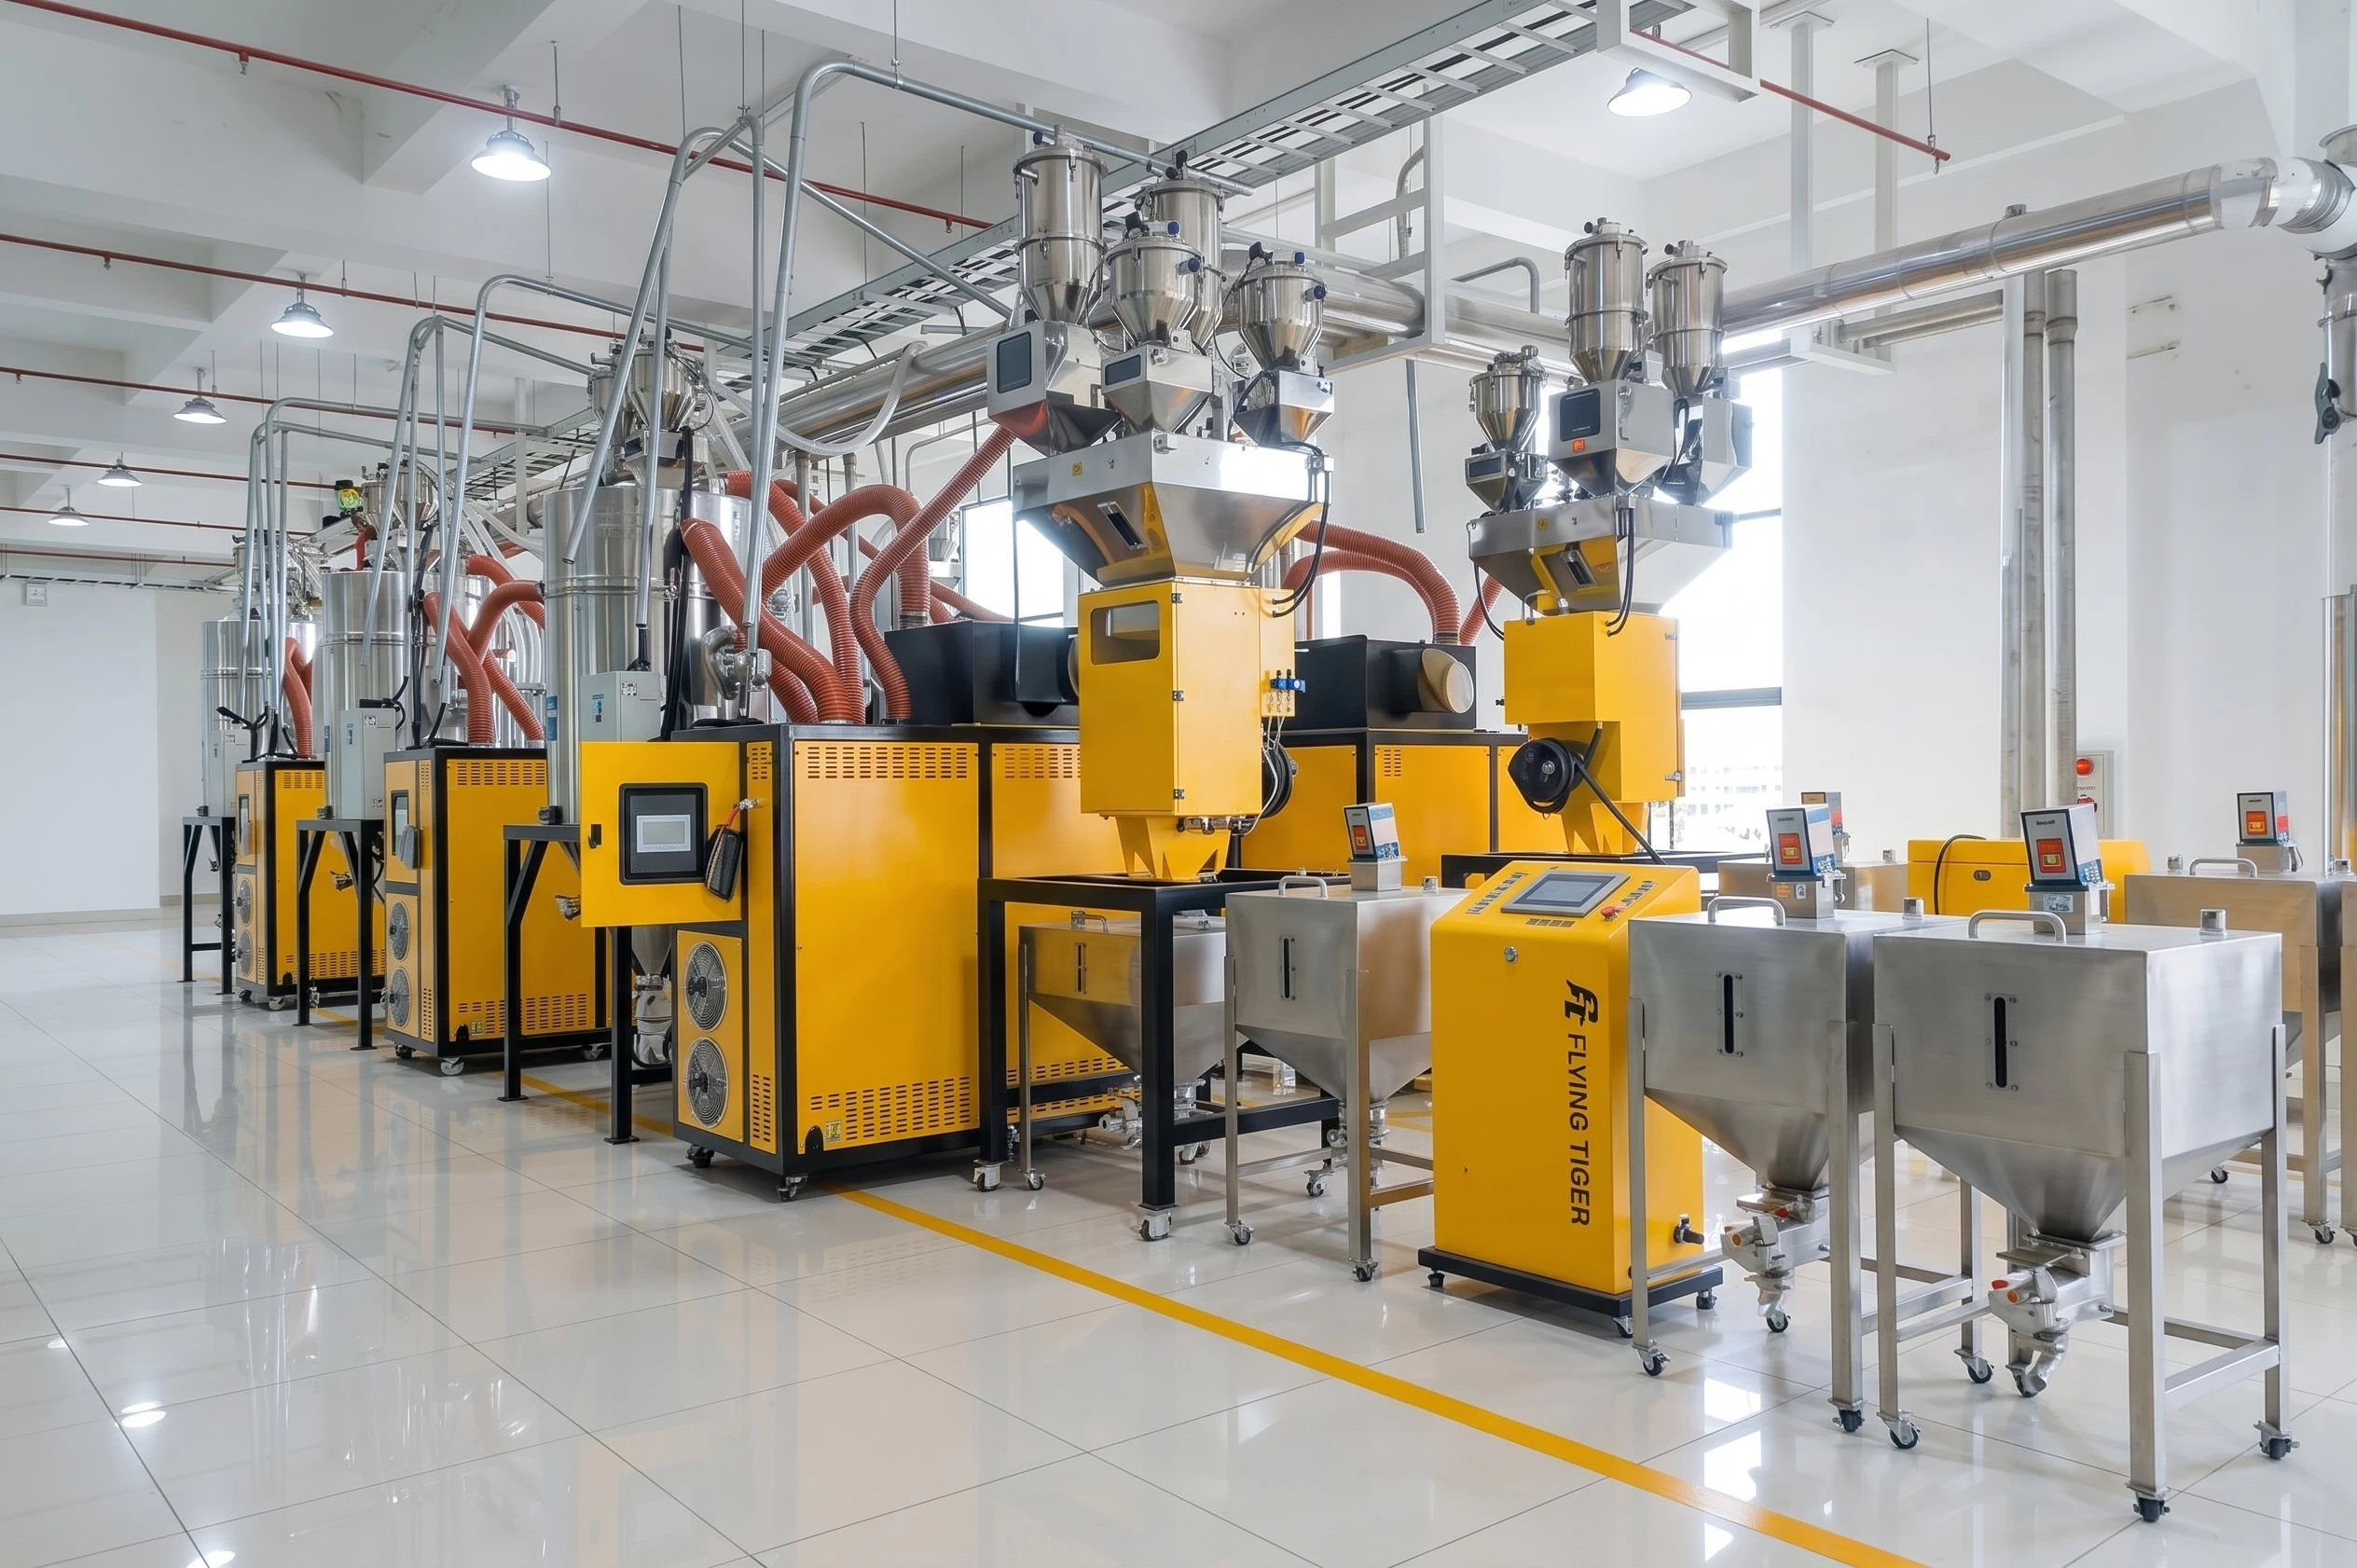
Endüstriyel üretimde, süreç istikrarı parça kalitesini, maliyetleri ve hat verimliliğini doğrudan etkiler. Bu nedenle, plastik enjeksiyon kalıplama sürecini anlamak, malzeme seçiminden sıcaklık kontrolüne kadar daha iyi kararlar almanıza yardımcı olur.
Bu rehberde, plastik enjeksiyon kalıplamanın nasıl çalıştığına, enjeksiyon-üfleme kalıplamanın hangi rolü oynadığına ve hangi ekipmanın daha istikrarlı üretimi sürdürmeye yardımcı olduğuna bakacağız.
Plastik Enjeksiyon Kalıplama Nedir ve Nasıl Çalışır?
Plastik enjeksiyon kalıplama, büyük hacimlerde teknik parçalar üretmek için kullanılan süreçlerden biridir. Malzeme eritilir, basınç altında bir kalıba enjekte edilir ve gerekli şekle ulaşana kadar soğutulur.
Bu yöntem, otomotiv, optik ürünler, ambalaj ve PET preform üretimi gibi sektörler için hassas, tekrarlanabilir parçaların üretilmesine olanak tanır. Ayrıca farklı şekillere, boyutlara ve teknik gereksinimlere sahip bileşenlere de uyum sağlayarak, yüksek talep gören endüstriyel hatlarda verimlilik ve kontrolü sürdürür.
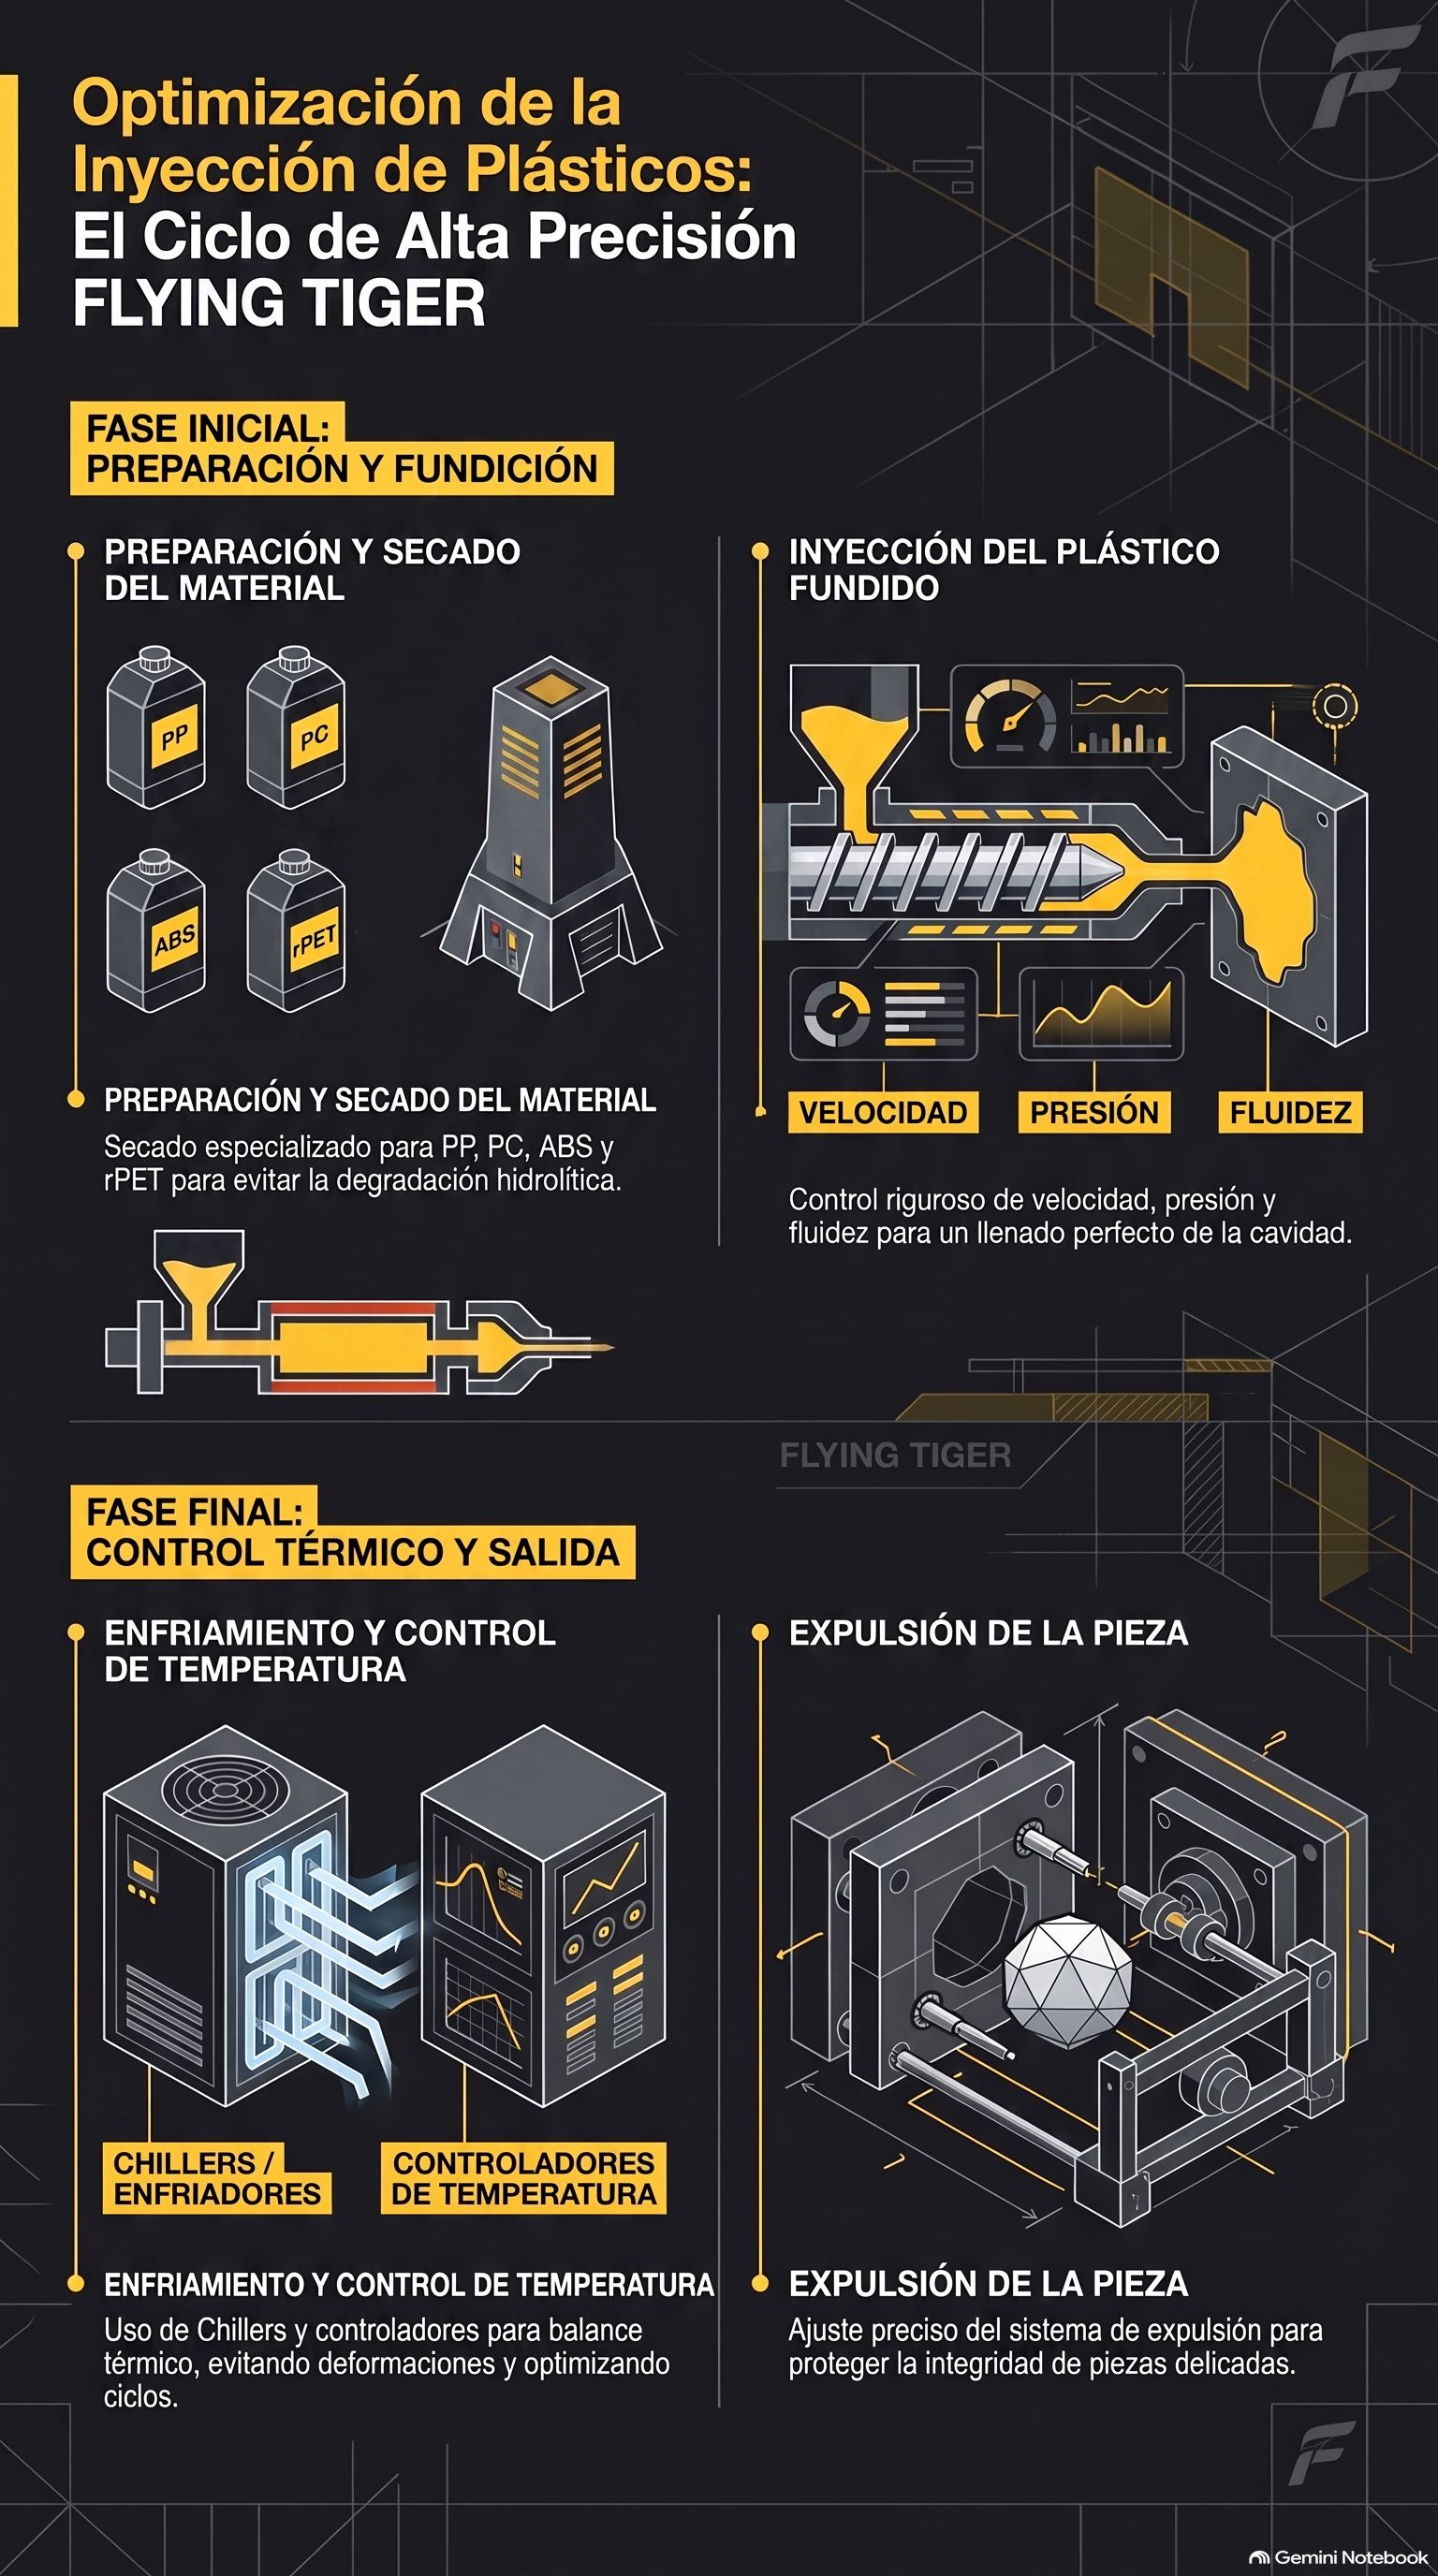
Plastik Enjeksiyon Kalıplama Sürecinin 4 Temel Aşaması
Bir enjeksiyon hattında, malzeme kurutmadan nihai çıkarmaya kadar, herhangi bir değişiklik yüzey kalitesini, dayanıklılığı veya boyutsal istikrarı etkileyebilir.
Malzeme Hazırlığı ve Kurutma
Makineye girmeden önce, plastiğin uygun şekilde hazırlanması ve kurutulması gerekir. Aşırı nem, nihai parçada kabarcıklara, yüzey izlerine veya dayanıklılık kaybına neden olabilir.
Polipropilen (PP): Endüstriyel bileşenler ve teknik parçaların üretimi için bir seçenek.
Polikarbonat (PC) ve ABS: Dayanıklılıkları ve yüksek yüzey hassasiyeti gereksinimleri nedeniyle optik ürünlerde, elektronik muhafazalarda ve yarı iletken bileşenlerde yaygın olarak kullanılır.
PET ve Geri Dönüştürülmüş PET (rPET): Yalnızca preform üretimi için değil, aynı zamanda döngüsel ekonomiyi desteklemek için de önemli bir malzeme. rPET işleme, hidrolitik bozulmayı önlemek için özel kurutma sistemleri gerektirir.
Erimiş Plastiğin Enjeksiyonu
Erimiş malzeme basınç altında kalıba yerleştirilir. Enjeksiyon hızı, basınç ve malzeme akışkanlığı, kavite doldurmayı doğrudan etkiler.
Soğutma ve Sıcaklık Kontrolü
İstikrarlı bir sıcaklık, deformasyonu, düzensiz büzülmeyi ve boyutsal değişiklikleri azaltmaya yardımcı olur. Chiller'lar gibi ekipmanlar ve kalıp sıcaklık kontrol cihazları, çevrim boyunca tutarlı koşulları korumaya yardımcı olur.
Hassas kalıp sıcaklık kontrolü yalnızca deformasyonu önlemekle kalmaz, aynı zamanda çevrim süresini de optimize eder. Verimli bir soğutma sistemi, ideal termal dengeyi korumaya yardımcı olarak, kalıplanmış parçadaki artık gerilimi en aza indirir.
Parça Çıkarma
Parça gerekli sertliğe ulaştığında, kalıptan çıkarılır. İyi ayarlanmış bir çıkarma süreci, hassas bileşenlerde hasarı, izleri veya deformasyonu önler.
Pratikte, bu ekipman, kurutma, malzeme taşıma, termal kontrol ve üretim hızının iyi koordine edildiği kapsamlı bir tesis planlamasının parçası olduğunda en iyi şekilde çalışır.
İlgili okuma: Isı Eşanjörü Türleri: Termal Optimizasyon Rehberi
Enjeksiyon-Üfleme Kalıplama (IBM) Nedir ve Nasıl Farklıdır?
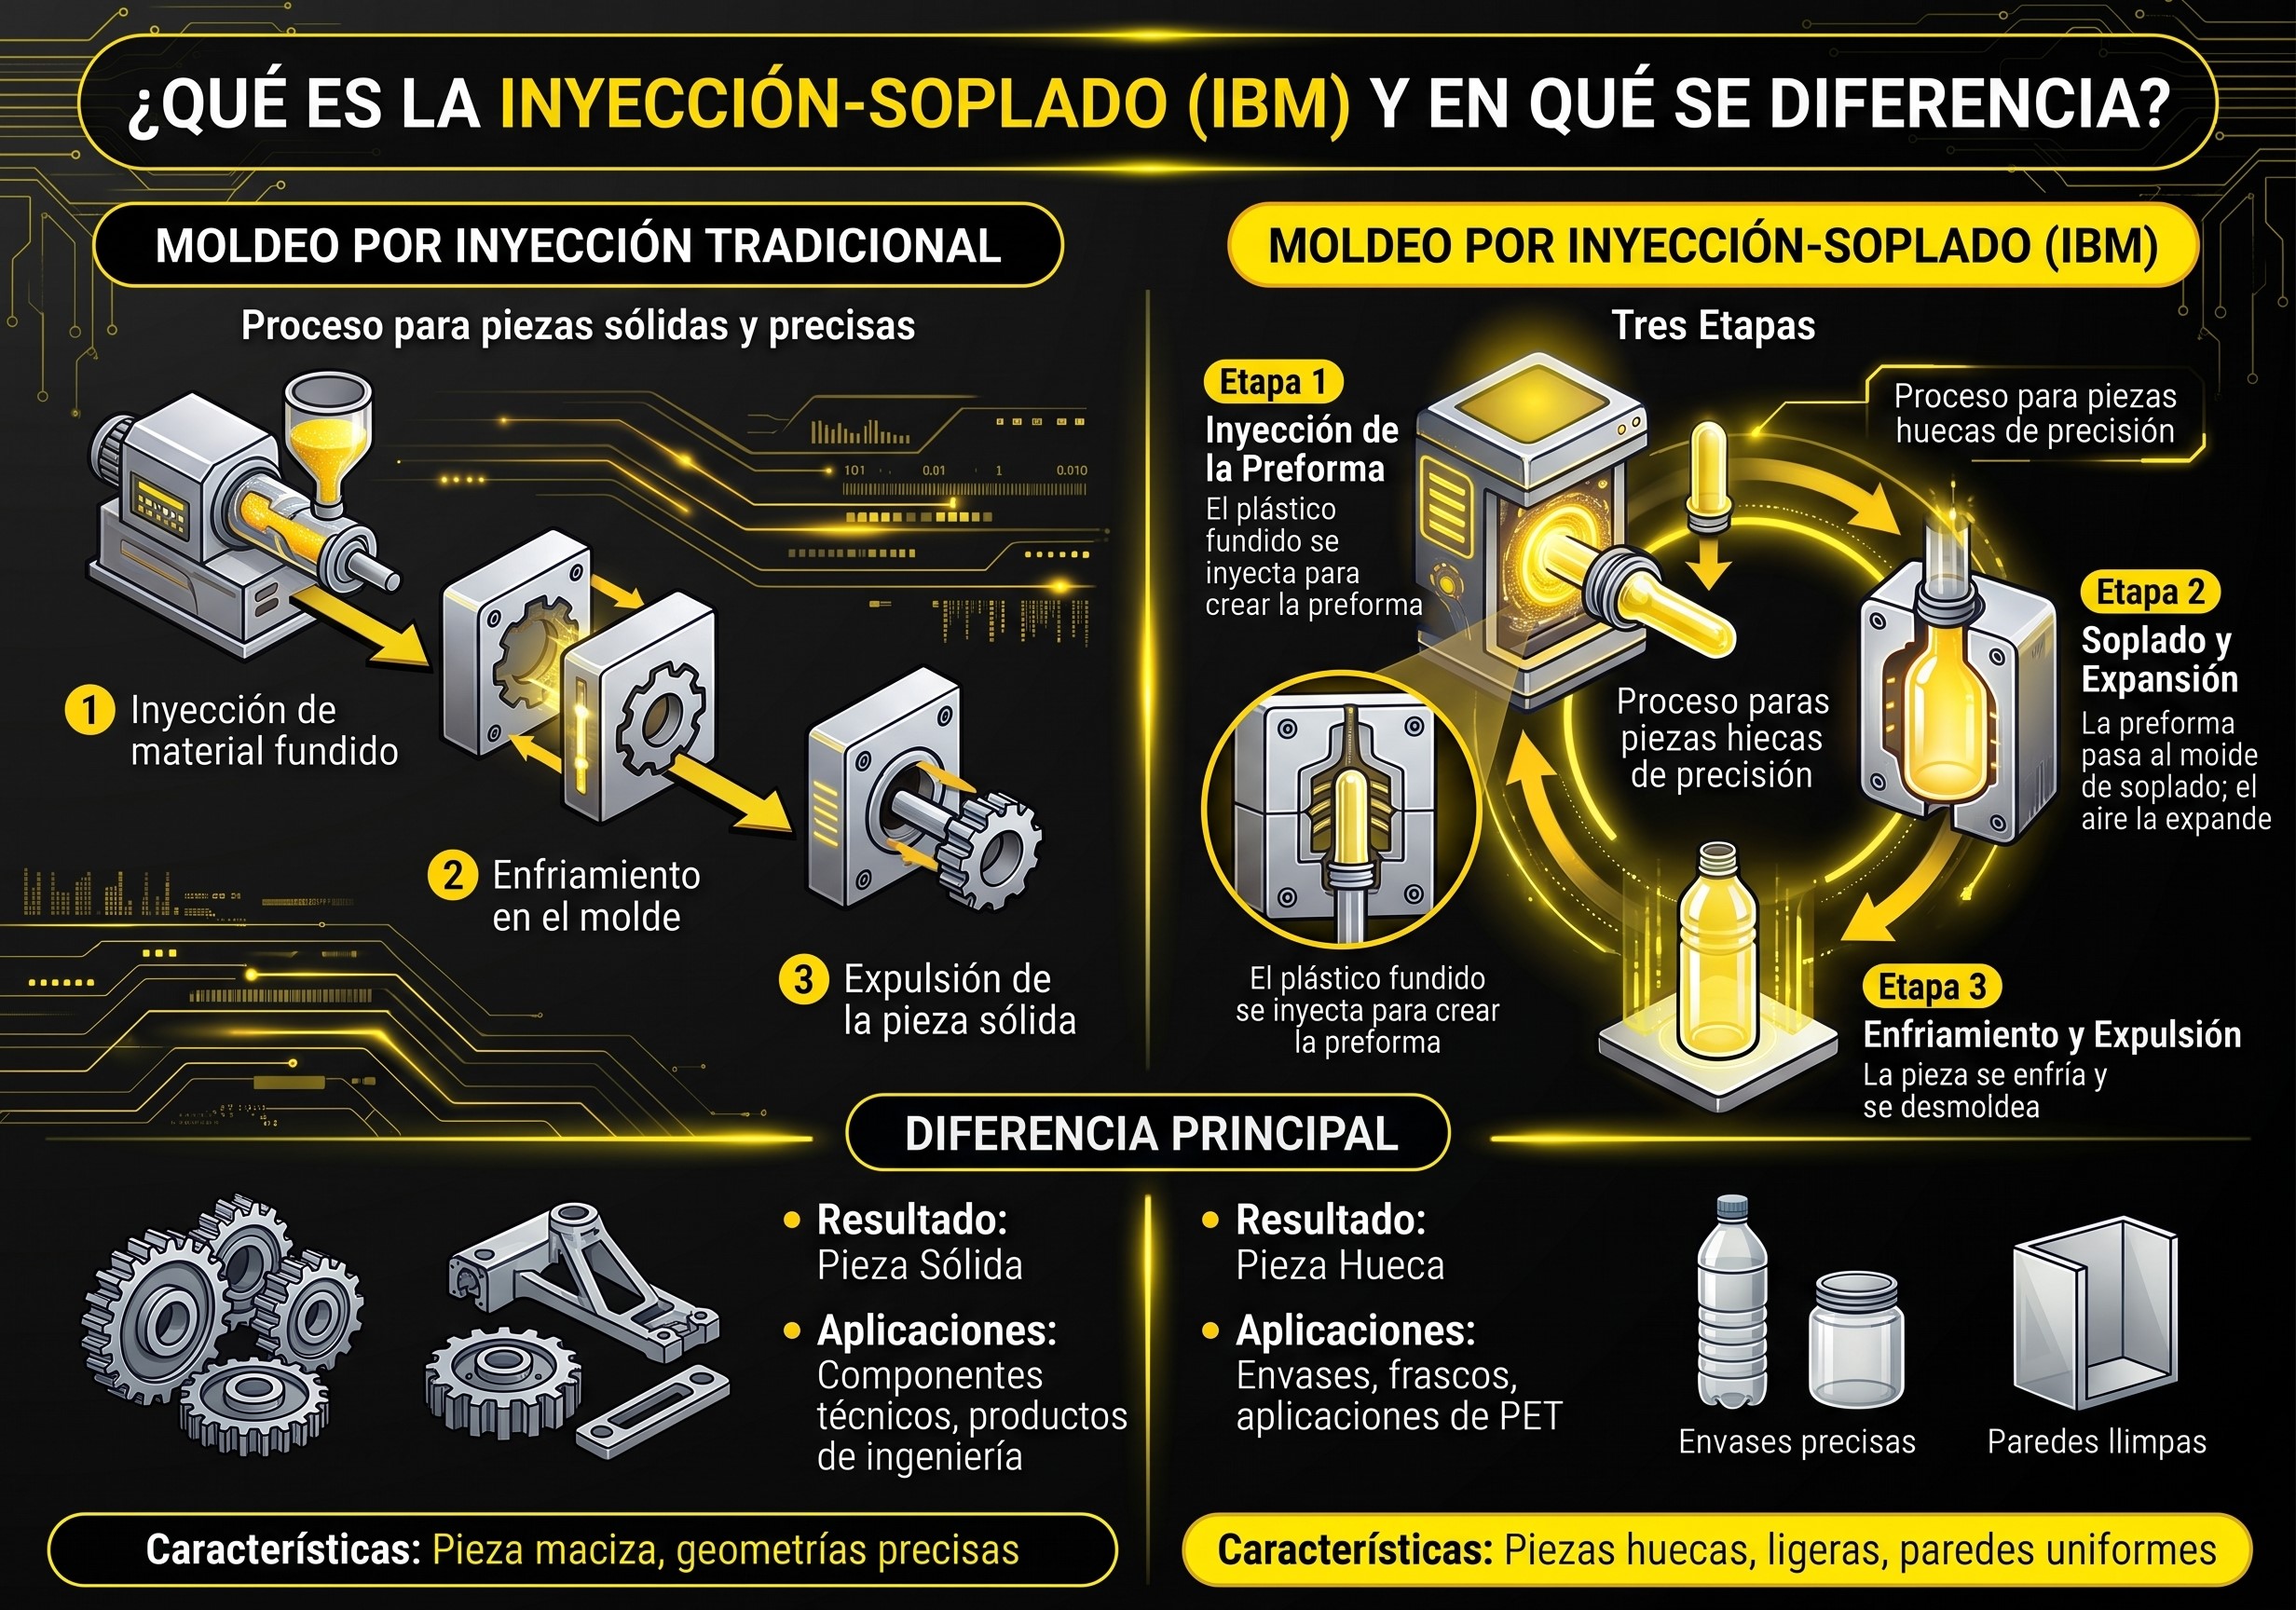
Enjeksiyon-üfleme kalıplama veya IBM, kaplar, kavanozlar ve PET ile ilgili uygulamalar gibi iyi boyutsal hassasiyete sahip içi boş parçaları üretmek için kullanılan bir süreçtir.
Geleneksel enjeksiyon kalıplamanın aksine, amaç doğrudan kalıptan sağlam bir parça elde etmek değil, önce bir preform oluşturmak ve ardından ona hava kullanarak hacim vermektir.
Çevrim üç aşamada gerçekleşir. İlk olarak, preformu oluşturmak için erimiş plastik enjekte edilir. Ardından, bu preform bir üfleme kalıbına geçer; burada hava, nihai şekline ulaşana kadar onu genişletir. Son olarak, parça soğutulur ve kalıptan çıkarılır.
Temel fark, üretilen parça türünde yatar. Geleneksel enjeksiyon kalıplama, sağlam parçalar, teknik bileşenler veya hassas geometrilere sahip ürünler için kullanılır; enjeksiyon-üfleme kalıplama ise içi boş, hafif ve düzgün duvarlara sahip parçalar gerektiğinde uygulanır.
| Özellik | Enjeksiyon Kalıplama | Enjeksiyon-Üfleme Kalıplama (IBM) |
|---|---|---|
| Sürecin amacı | Sağlam, yoğun parçalar üretmek | İçi boş, hafif parçalar üretmek |
| Çevrim aşamaları | 1 aşama (doğrudan kalıba enjeksiyon) | 2 aşama (preform + hava üflemesi) |
| Yaygın malzemeler | PP, PC, ABS, Naylon | PET, HDPE, PP |
| Uygulama örnekleri | Muhafazalar, dişliler, teknik bileşenler | Tıbbi flakonlar, şişeler, kozmetik ambalajlar |
Plastik Enjeksiyonunuzun Kalitesini Flying Tiger KJ ile Yükseltin
İster enjeksiyon kalıplamada ister enjeksiyon-üfleme kalıplamada olsun, nihai parçanın kalitesi yardımcı ekipmanın istikrarına bağlıdır.
Onlarca yıllık deneyimle, Flying Tiger KJ yalnızca makine tedarik etmekle kalmaz, aynı zamanda yüksek özelleştirme kapasitesi ve bireysel ünitelerin eksiksiz sistemlere entegrasyonu ile pazarda öne çıkar, tesisinizin koşullarına tam olarak uyum sağlar.
Yüksek Verimli Kurutma ve Kristalizasyon
Petek nem alıcılar, kızılötesi kurutucular (hızlı PET kristalizasyonu için ideal) ve işlem süresini önemli ölçüde kısaltan vakum kurutucular gibi gelişmiş çözümler, enerji tasarrufunu ve sürdürülebilirliği (ESG) teşvik eder.
Hassas Sıcaklık Kontrolü (PID)
Yüksek sıcaklıklı su kalıp sıcaklık kontrol cihazları ve Inverter teknolojili chiller'lar, kusurları azaltmak ve üretim çevrimlerini kısaltmak için mükemmel bir termal denge sağlar.
Merkezi Sistemler ve Hassas Dozajlama
Taşımayı otomatikleştiren, malzeme kaybını önleyen ve reçine kullanımı üzerinde hassas veri kontrolü sağlayan merkezi besleme sistemleri (Central Conveying Systems) ve gravimetrik karıştırıcıların (Gravimetric Blenders) entegrasyonu.
Flying Tiger KJ ekipmanı, olağanüstü dayanıklılığıyla bilinir—standart 5 ila 7 yıllık amortisman süresini büyük ölçüde aşar.
Yardımcı ekipmanımızın plastik enjeksiyon ve üfleme kalıplama hattınızı nasıl optimize edebileceğini keşfetmek için bugün bizimle iletişime geçin.
İlgili okuma: Plastik İçin Endüstriyel Kurutucular:
4 Tür ve Doğrusunu Seçme Yöntemi
Sıkça Sorulan Sorular (SSS)
İlgili okuma:
Termal Verimlilik Nedir? Plastik İşleme Süreçlerini Optimize Etme Rehberi
Hava Soğutmalı ve Su Soğutmalı Chiller'lar: Farklar, Avantajlar ve Dezavantajlar


Back