Plastik İçin Endüstriyel Kurutucular: 4 Tür ve Doğrusunu Seçme Yöntemi
- 2026.10.16
- TONY WEN / FLYING TIGER KJ CO., LTD.
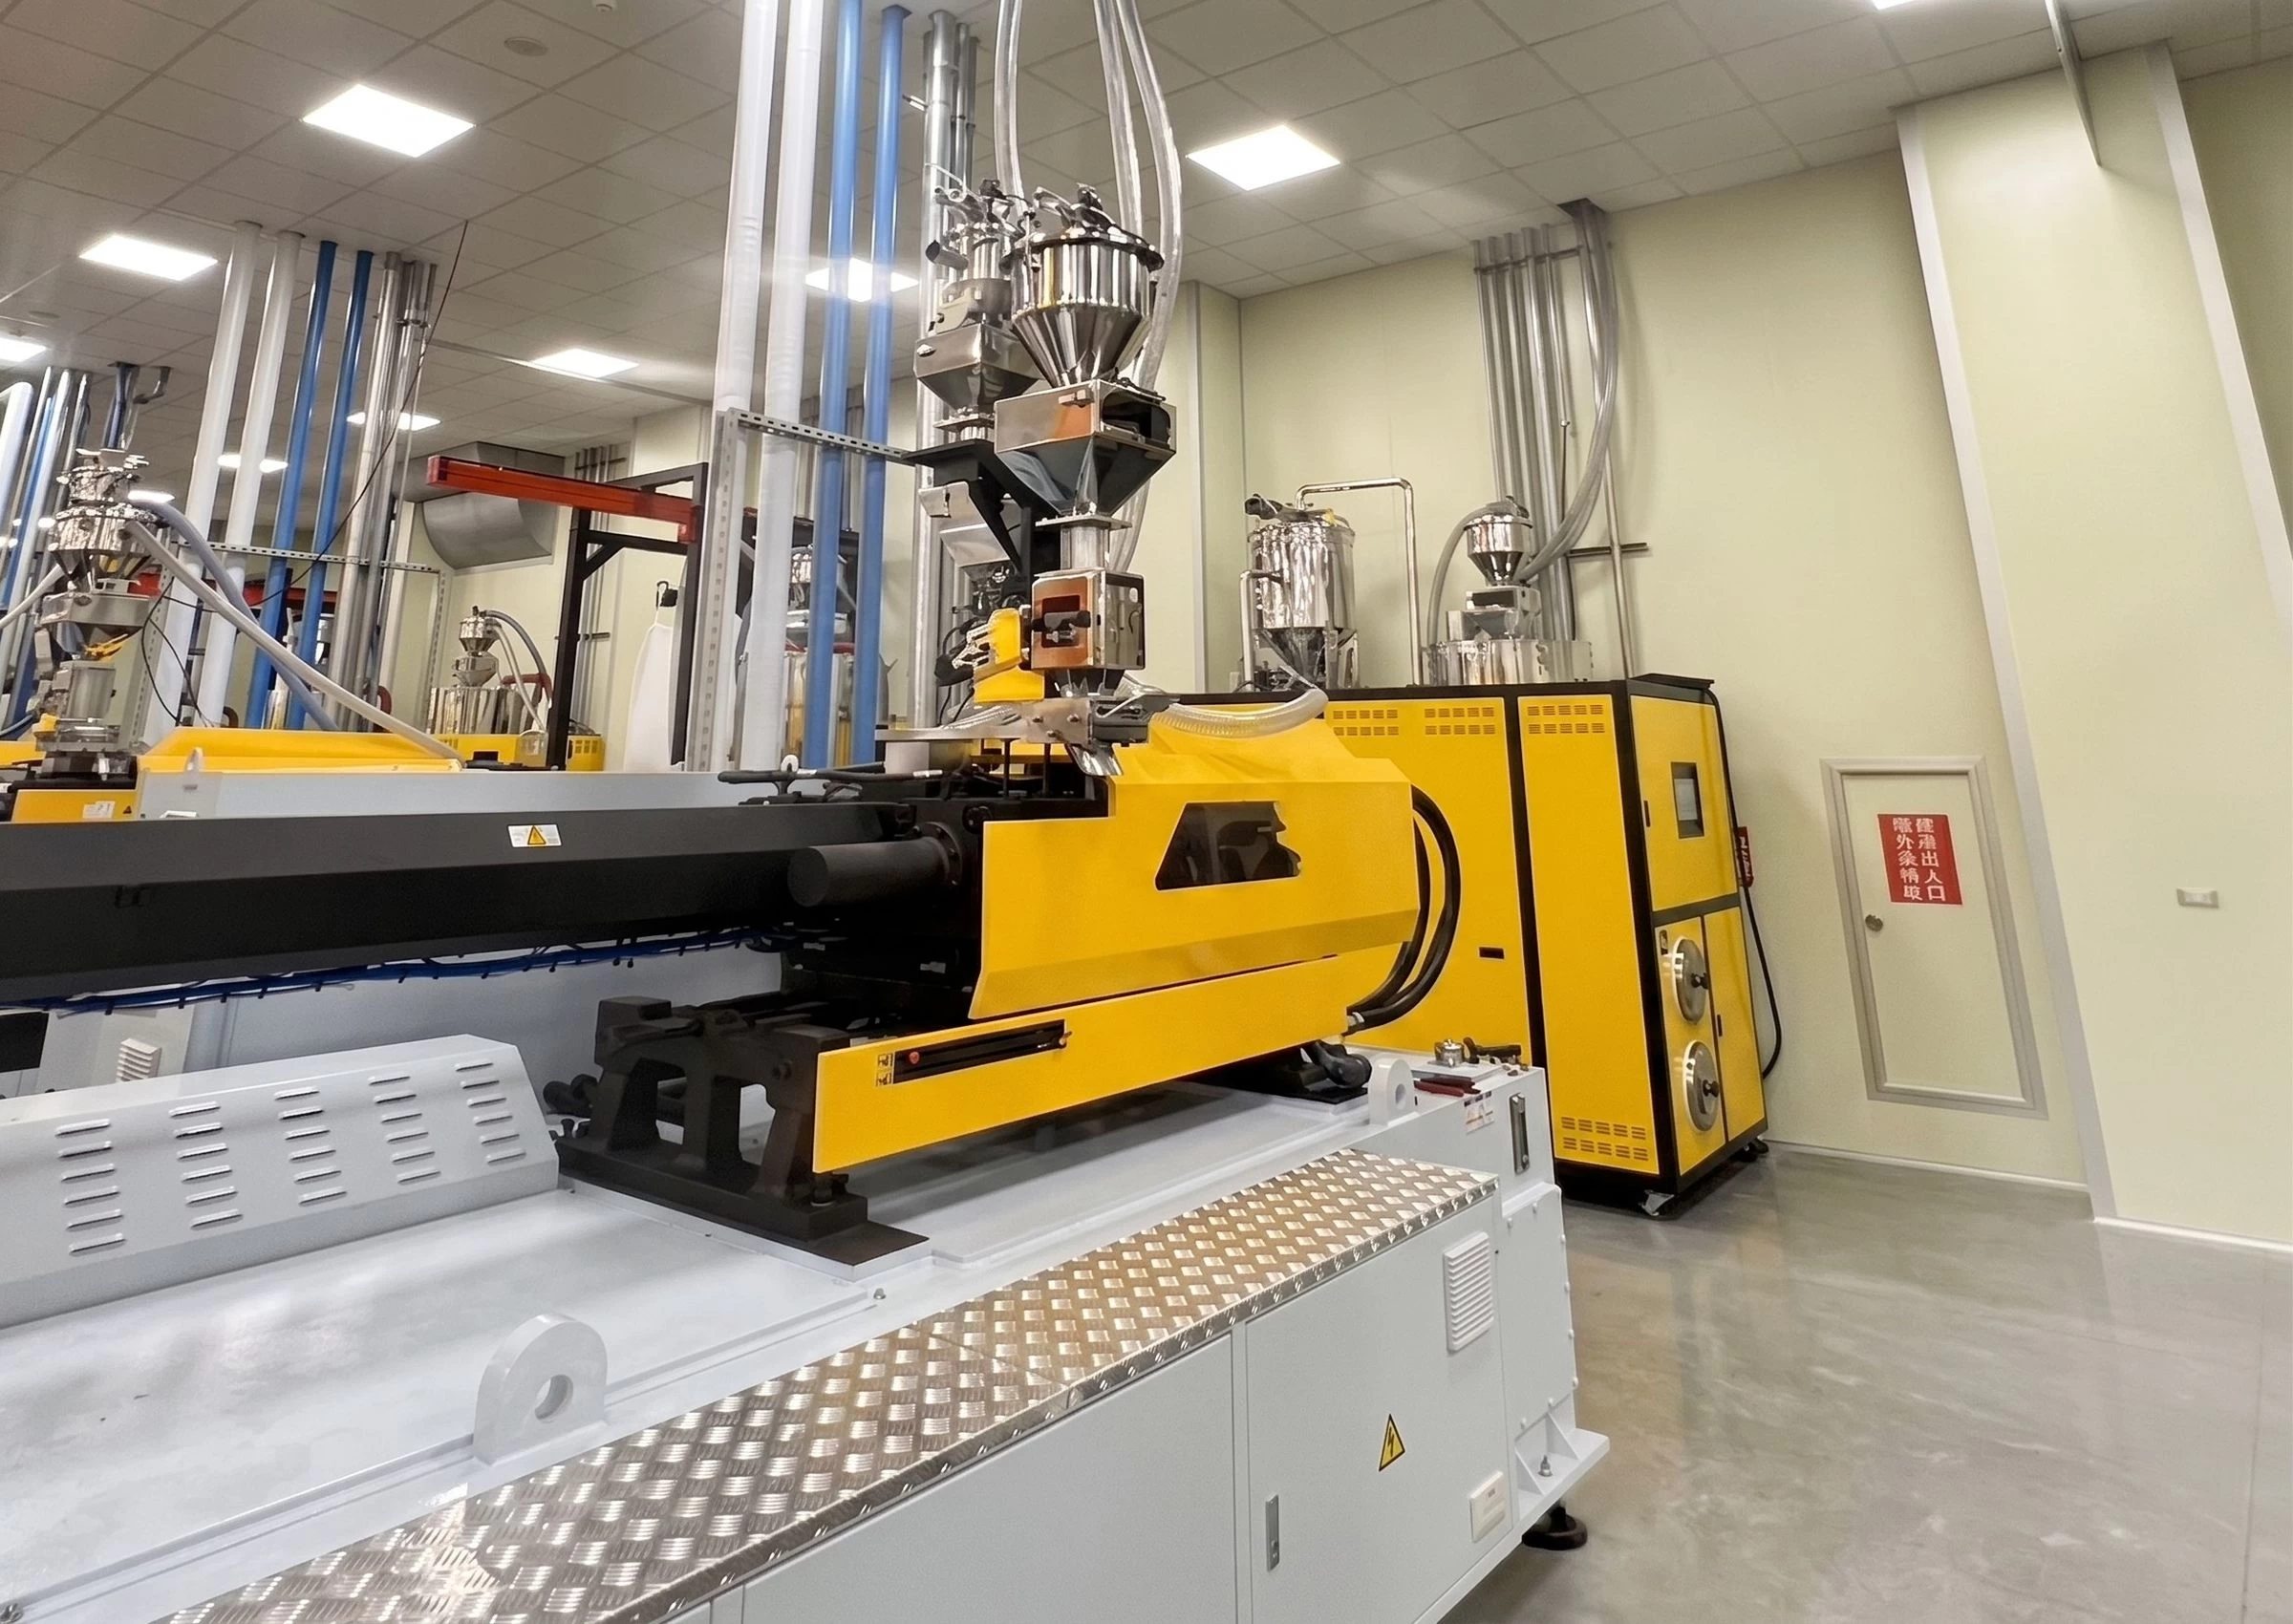
Plastik işlemede, reçinedeki nem görünür kusurlara, mukavemet kaybına ve planlanmamış üretim duruşlarına yol açabilir. Bu nedenle, doğru endüstriyel kurutucuları seçmek, enjeksiyon kalıplama, ekstrüzyon ve preform üretimi gibi süreçler için önemlidir.
Bu rehberde, endüstriyel kurutucuların hangi rolü oynadığına, hangi türlerin mevcut olduğuna ve her tesisin ihtiyaçları için doğru ekipmanın nasıl seçileceğine bakacağız.
Endüstriyel Kurutucular Nedir ve Plastik İçin Neden Önemlidir?
Endüstriyel kurutucular, plastik enjeksiyon kalıplamadan veya ekstrüzyondan önce reçineyi hazırlar. Bu adım, PET, ABS ve PC gibi malzemeler için önemlidir, çünkü nem işleme sürecini ve nihai kaliteyi etkileyebilir.
Reçine düzgün kurutulmadığında, nihai üründe şu sorunlar ortaya çıkabilir:
- Kabarcıklar: malzeme içinde hapsolan nem nedeniyle oluşur.
- Gümüş çizgiler veya sıçrama izleri: yüzey görünümünü etkiler.
- Mekanik mukavemet kaybı: bitmiş parçanın dayanıklılığını azaltır.
Bu nedenle, uygun bir kurutma sistemi, daha istikrarlı üretimi sürdürmeye ve tesisteki atığı azaltmaya yardımcı olur.
İlgili okuma: Plastik Enjeksiyon Kalıplama ve Enjeksiyon-Üfleme Kalıplama: Süreç ve Uygulamalar
Plastik İçin Endüstriyel Kurutucu Türleri
Tüm endüstriyel kurutucular aynı reçine türü için uygun değildir. Seçim, izin verilen nem düzeyine, kurutma süresine ve tesisin üretim hızına bağlıdır.
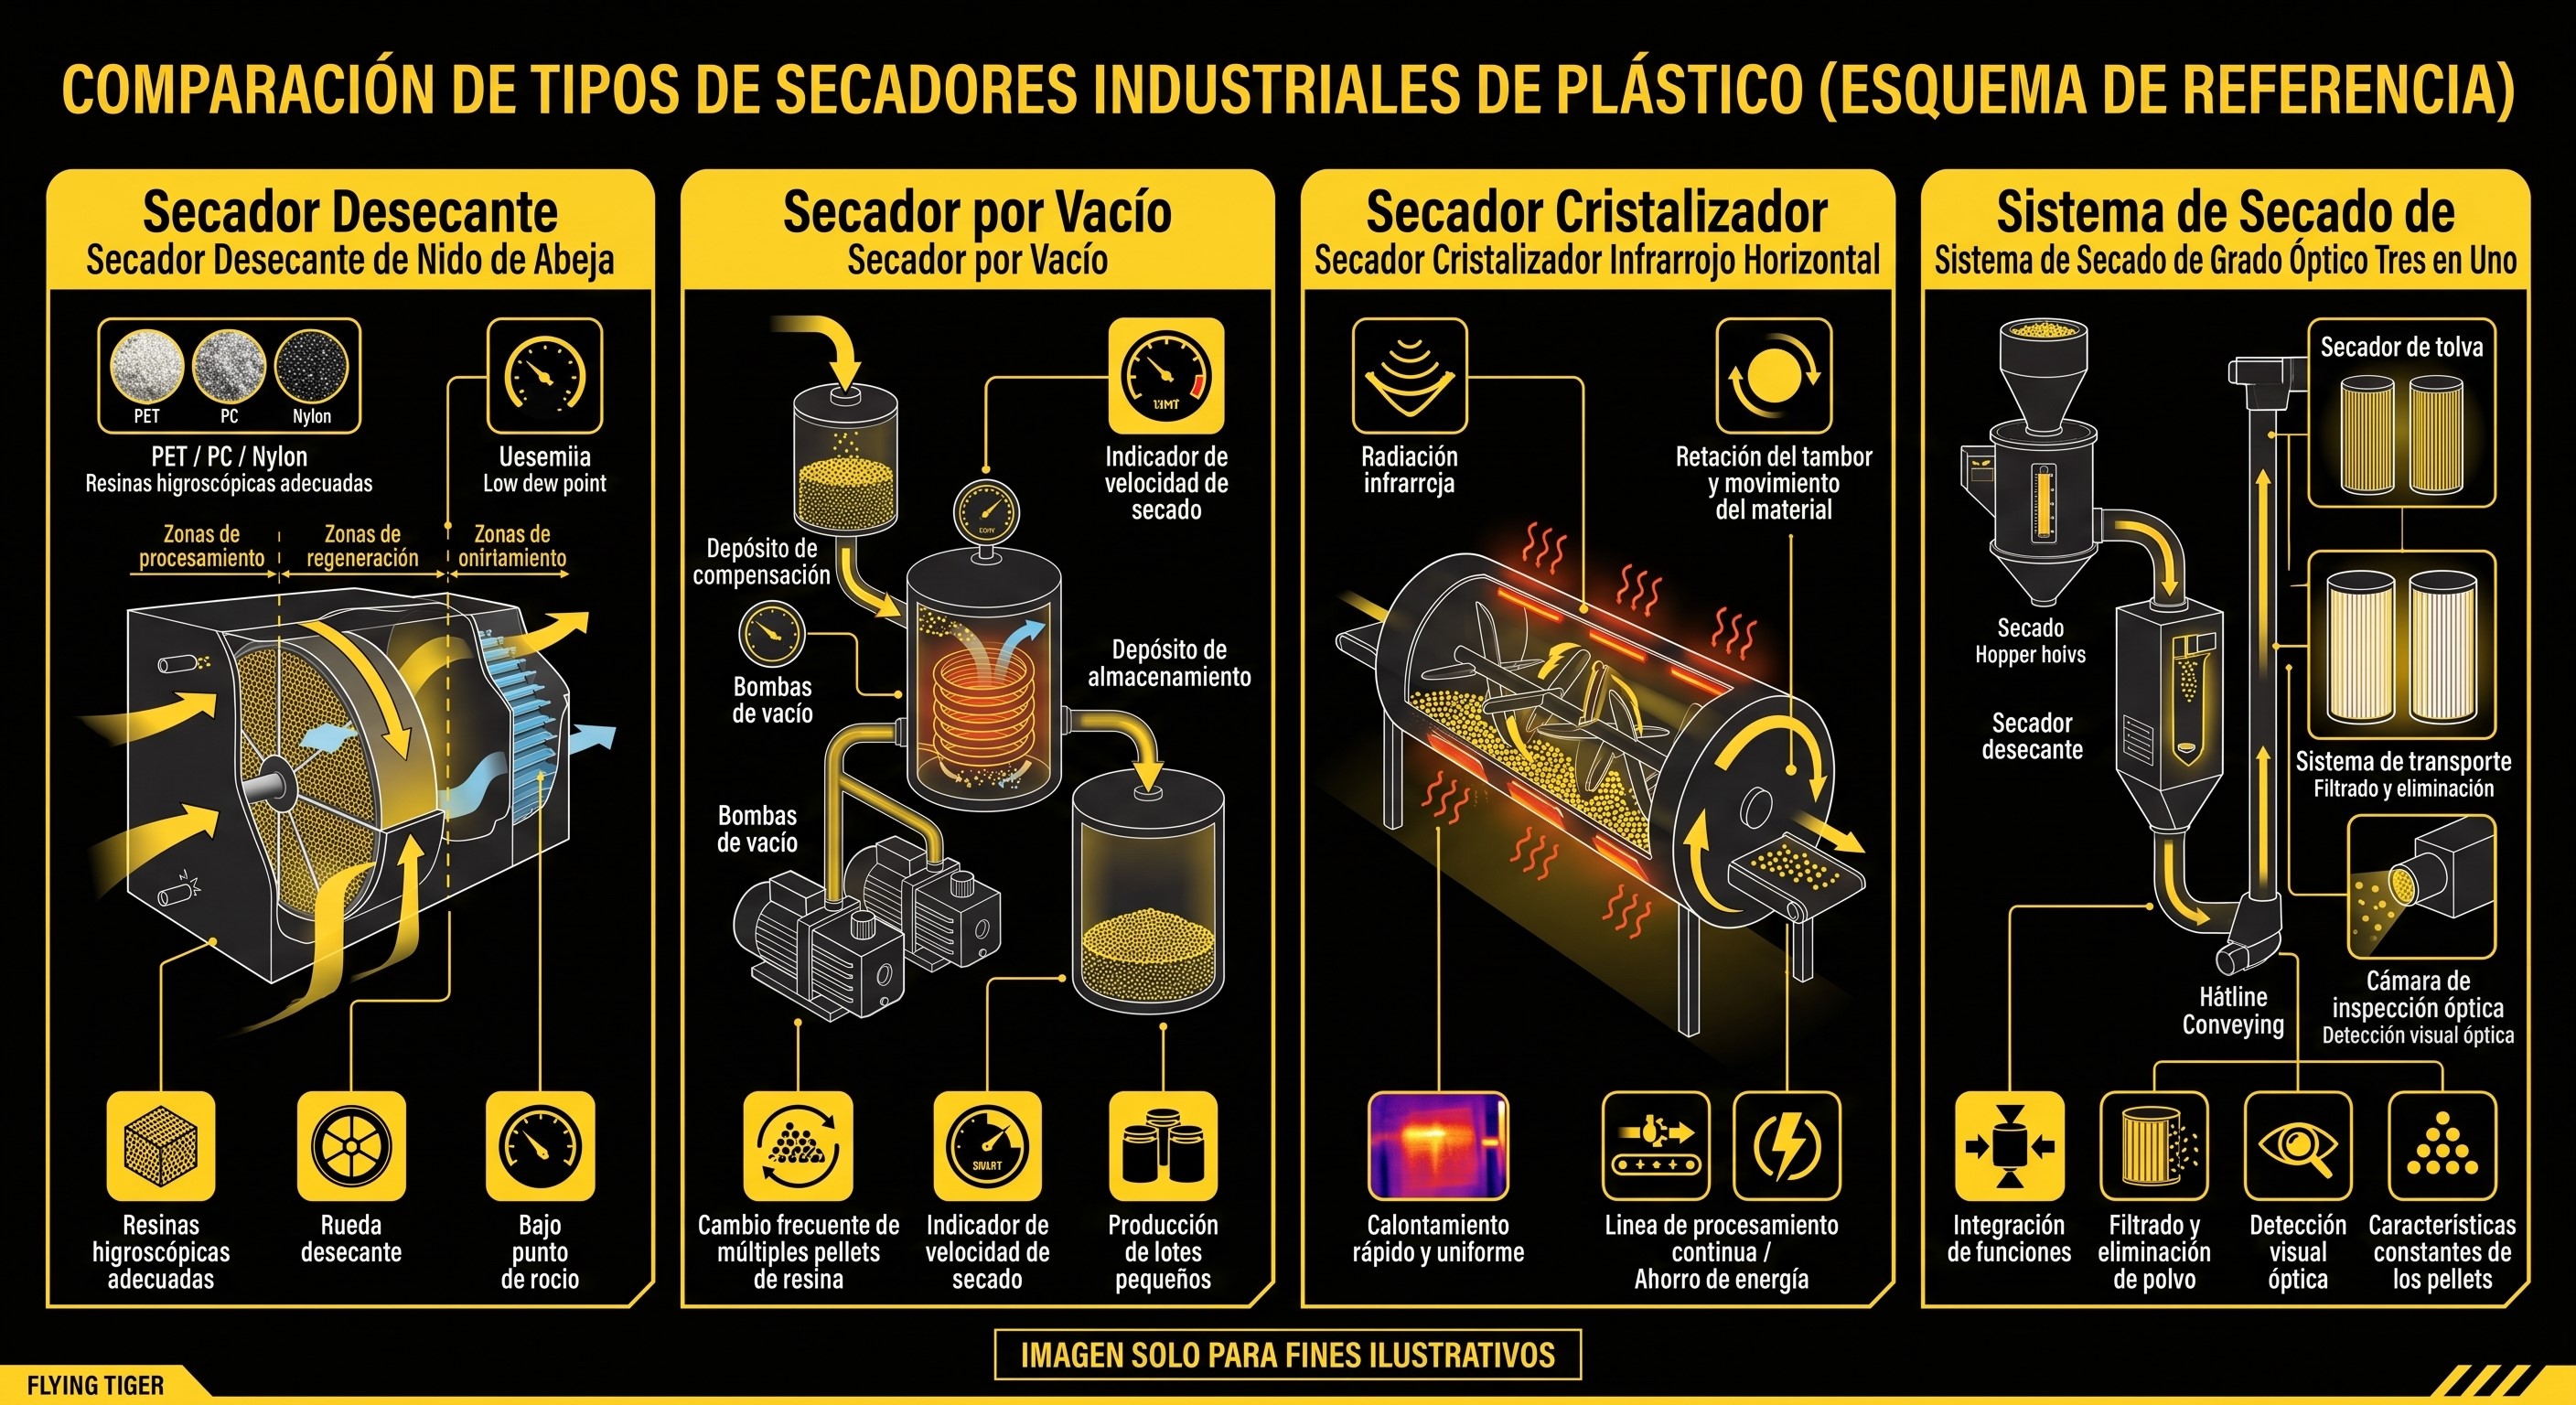
Desikan Kurutucu
Desikan malzeme kullanarak havadaki nemi giderir ve düşük bir çiy noktası korur. PET, PC ve naylon gibi higroskopik reçinelerde yaygın olarak kullanılır.
Vakum Kurutucu
Reçineden nemi daha kısa sürede çekmek için düşük basınçla çalışır. Sık malzeme değişimi yapan veya küçük partiler işleyen tesisler için kullanışlıdır.
Kızılötesi Döner Kurutucu
Hızlı ve eşit bir ısıtma sağlamak için kızılötesi radyasyon ve malzemenin sürekli hareketini kullanır. Enerji tasarrufu arayan sürekli hatlar için iyi bir seçenektir.
Optik Kurutucu
Malzemenin renk, saydamlık veya yüzey özellikleri gibi görsel tespit yoluyla kontrol edilmesine olanak tanır. Parti tutarlılığının önemli olduğu süreçlere entegre edilir.
| Kurutucu Türü | Temel Özellik | Yaygın Kullanım |
|---|---|---|
| Desikan | Düşük çiy noktası | PET, PC, naylon |
| Vakum | Daha kısa kurutma süresi | Küçük partiler |
| Kızılötesi Döner | Eşit ısıtma | Sürekli hatlar |
| Optik | Görsel tespit | Parti kontrolü |
İlgili okuma: Isı Eşanjörü Türleri: Termal Optimizasyon Rehberi
Tesisiniz İçin Doğru Endüstriyel Kurutucuyu Nasıl Seçersiniz?
Doğru ekipmanı seçmek için, yalnızca fiyatı veya kurutucunun boyutunu değil, gerçek üretim koşullarını gözden geçirmekte fayda vardır.
- Kapasite ve verim: kurutucu, tesisin saatte işlediği malzeme hacmini karşılamalıdır.
- Çiy noktası ve kurutma süresi: düşük bir çiy noktası nemin kontrol edilmesine yardımcı olur. Kurutma süresi de üretim hızına uygun olmalıdır.
- Enerji verimliliği: frekans dönüştürücüler, tüketimin gerçek talebe göre ayarlanmasına olanak tanır.
- Reçine uyumluluğu: PET, ABS, PC ve naylon farklı sıcaklıklar, süreler ve kurutma seviyeleri gerektirebilir.
- Yaygın hatalar: düşük kapasiteli veya zayıf nem kontrolüne sahip bir ekipman seçmek, kusurlara, malzeme israfına ve planlanmamış duruşlara neden olabilir.
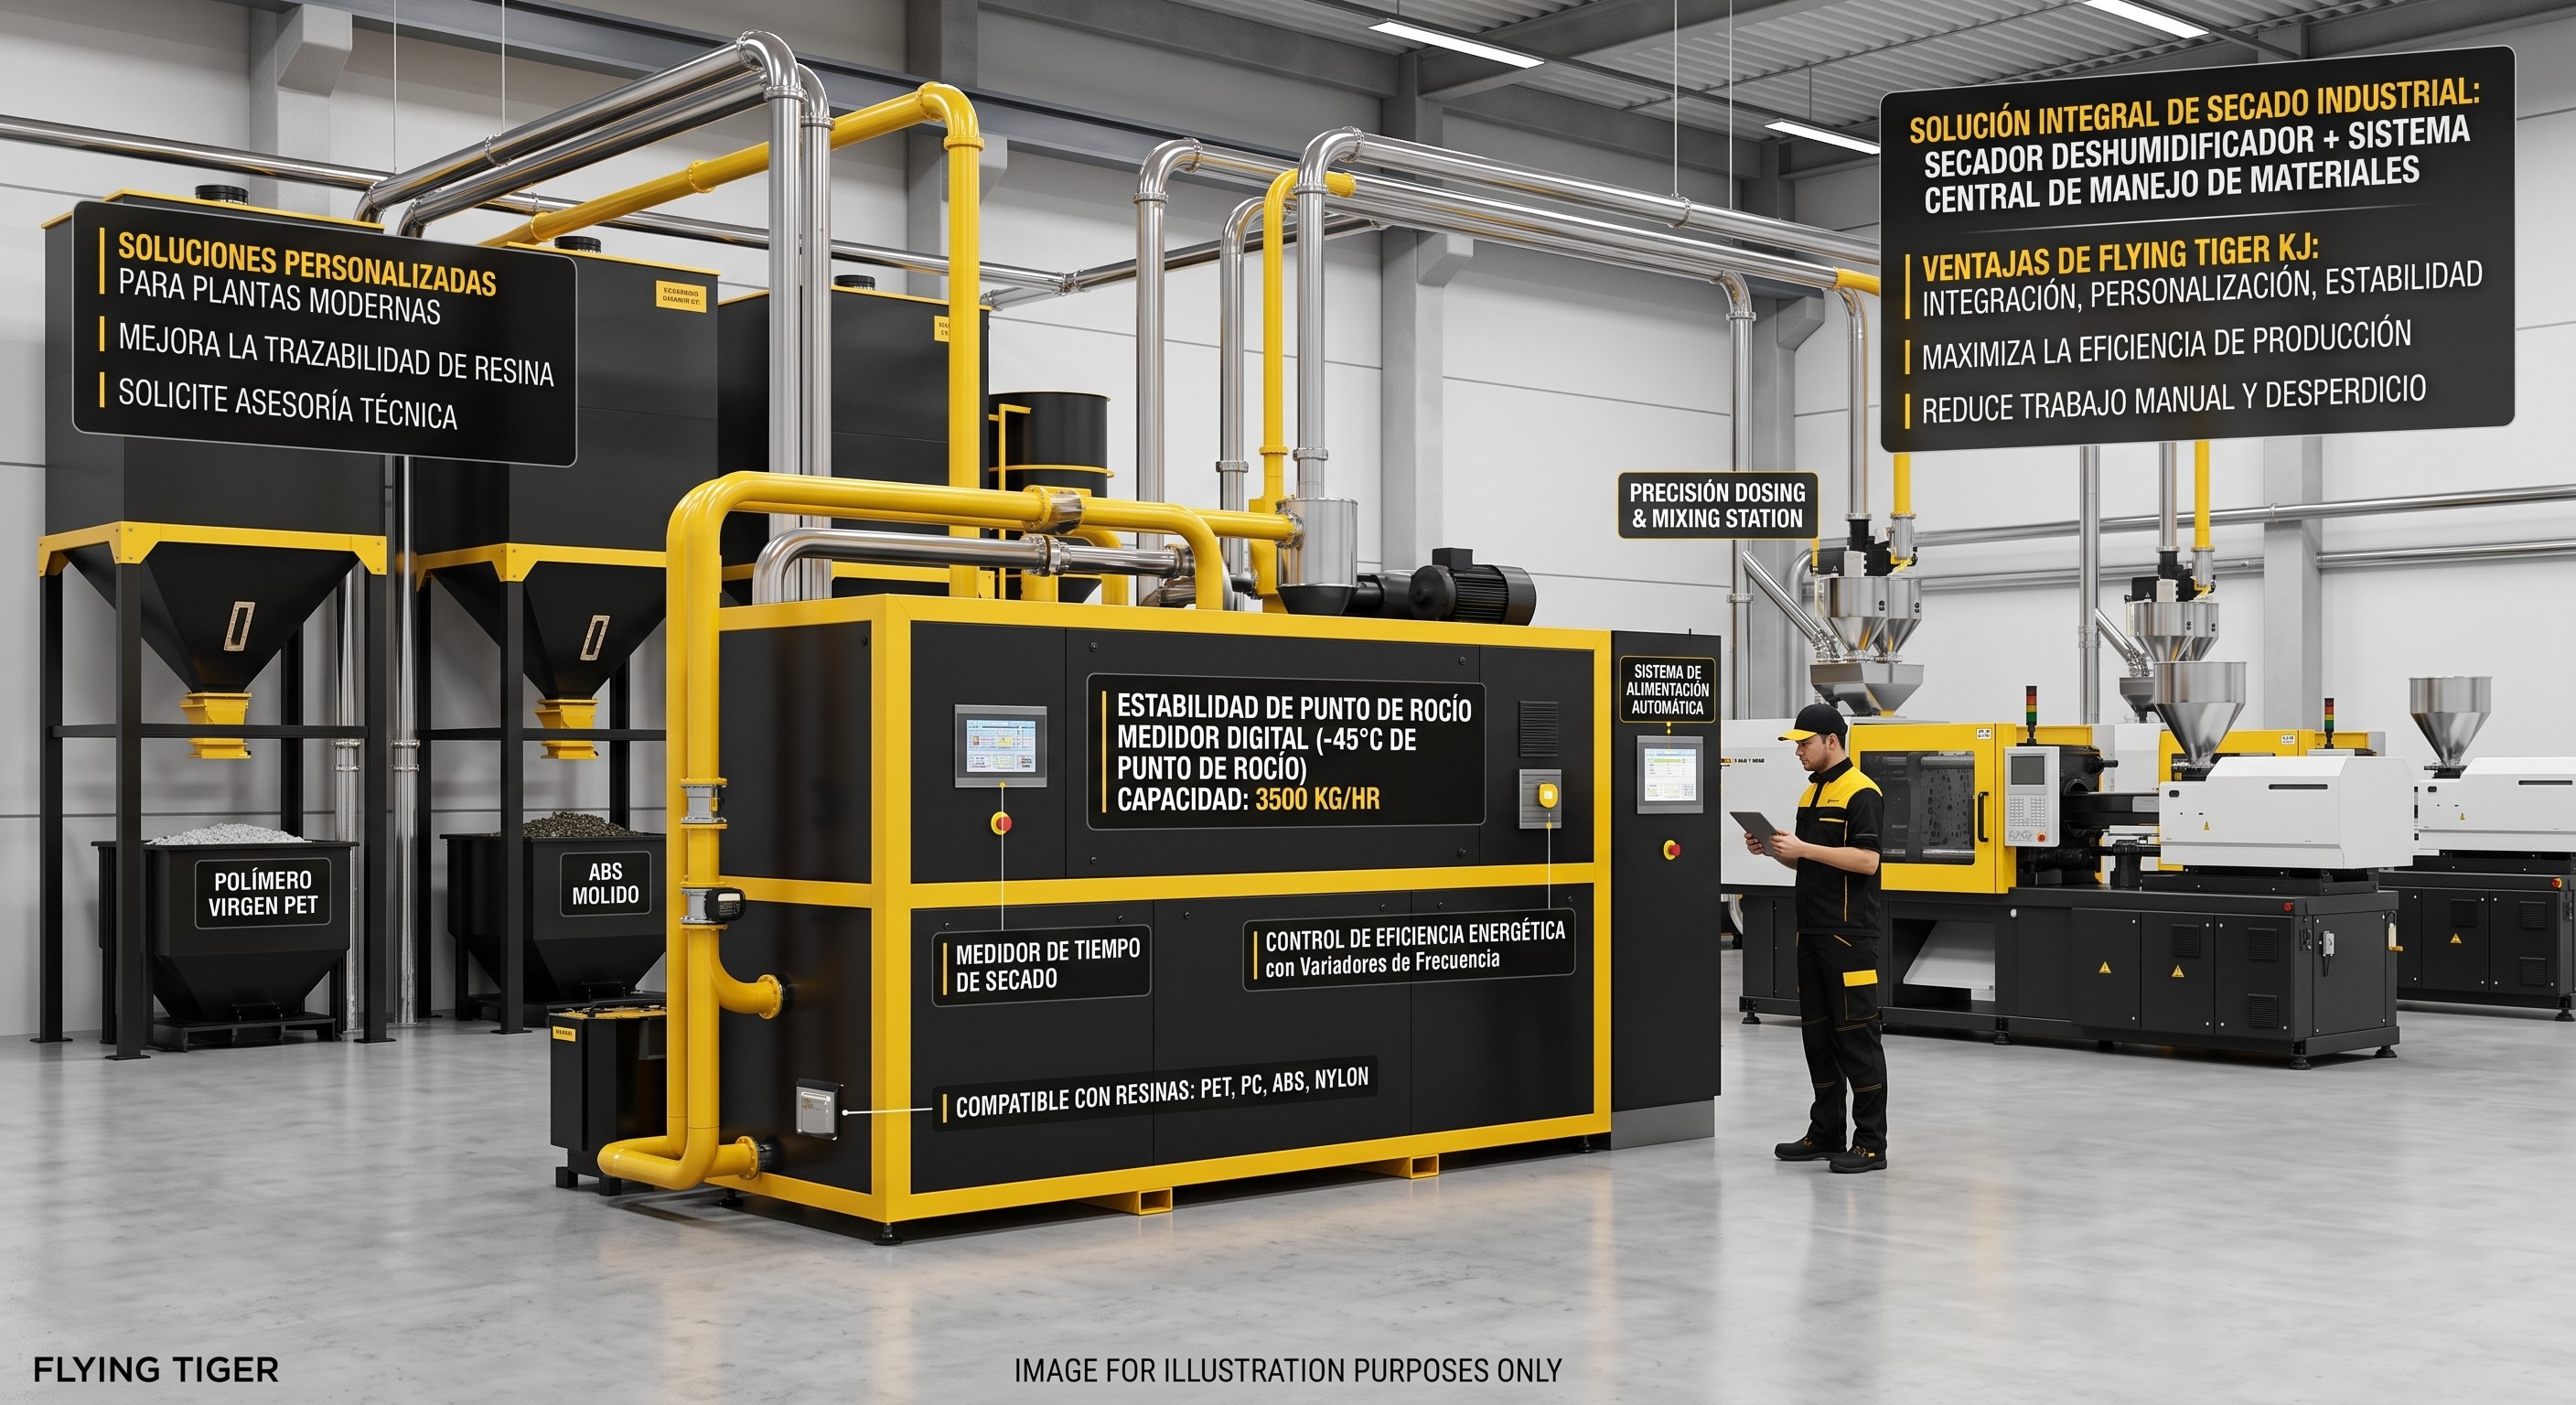
Endüstriyel Kurutma Çözümleri: Flying Tiger KJ Avantajı
Plastik tesislerinde, kurutucuların, hunilerin, taşımanın, dozajlamanın ve karıştırmanın entegre edilmesi, malzeme beslemesini istikrara kavuşturmaya, manuel işçiliği azaltmaya ve reçine izlenebilirliğini iyileştirmeye yardımcı olur.
Flying Tiger KJ, farklı tesis ihtiyaçları için geniş bir ürün yelpazesi, özelleştirilmiş çözümler ve entegrasyon kapasitesi sunar.
Kurutma istikrarını iyileştirmek ve hammadde kullanımını optimize etmek istiyorsanız, üretim hattınız için en uygun çözümü öğrenmek üzere bugün bizimle iletişime geçin.
Sıkça Sorulan Sorular (SSS)
İlgili okuma:
Hava Soğutmalı ve Su Soğutmalı Chiller'lar: Farklar, Avantajlar ve Dezavantajlar
Termal Verimlilik Nedir? Plastik İşleme Süreçlerini Optimize Etme Rehberi


Back